In neun von zehn Fällen, wenn eine Bürstenlinie anfängt, Streifen, Farbunterschiede oder eine schlaffe Hand zu werfen, ist der Pinsel selbst der letzte Schuldige. Bei den Produktionsproblemen, mit denen wir uns befassen müssen, liegt die Ursache fast immer an einer von vier Stellen: wie tief die Bürste in den Stoff eingreift, das Verhältnis zwischen Bürstenoberflächengeschwindigkeit und Stoffgeschwindigkeit, wie viel Spannung auf dem Tuch steht und wie gut das Staubabsaugsystem die Flusen vom Kopf wegzieht. Wenn Sie diese vier Punkte richtig machen, wird eine Bürstenmaschine zu einem der am einfachsten zu bedienenden Endbearbeitungsgeräte im Betrieb. Ignorieren Sie sie und selbst ein brandneuer Pinsel führt zu inkonsistenten Ergebnissen.
Dieser Leitfaden richtet sich an die Personen, die die Maschine tatsächlich einrichten: den Endleiter, den Schichttechniker, den Verfahrenstechniker, der die Rezeptkarten schreiben muss, und den Einkäufer, der Geräte spezifizieren muss, die auch in fünf Jahren noch sinnvoll sind. Es behandelt die physikalischen Auswirkungen des Bürstens auf eine Stoffoberfläche, die Einrichtungssequenz ab einem Kaltstart, realistische Parameterbereiche für gängige Stoffe, die durchzuführenden Prüfungen, die am häufigsten auftretenden Fehler und deren Behebung sowie die Wartungs- und Sicherheitsgewohnheiten, die eine Produktionslinie produktiv halten.
Die Kurzfassung vor dem Detail. Die Bürstenintensität wird durch die Eingriffstiefe und das Geschwindigkeitsverhältnis von Bürste zu Stoff gesteuert, nicht durch den Druck. Zwei leichte Pässe schlagen fast immer einen schweren Pass. Die Spannung sollte so gering wie möglich sein, damit das Tuch flach bleibt. Staubabsaugung ist keine Haushaltsführung; es ist Teil des Prozesses. Und die einzige Möglichkeit herauszufinden, ob eine Einstellung richtig ist, besteht darin, ein gemessenes Vorfach laufen zu lassen, es unter geeignetem Licht zu überprüfen und die Zahlen aufzuschreiben.
Was eine Bürstmaschine eigentlich mit einer Stoffoberfläche macht
Eine Bürstmaschine ist kein einzelner Prozess. Es sind drei, und welche Sie verwenden, hängt ganz davon ab, wie stark Sie die Bürste gegen das Tuch drücken.
Reinigung. Bei geringem Eingriff, oft nur wenige Zehntel Millimeter, fegen die Borstenspitzen lose Fasern, Staub und Oberflächenreste vom Stoff. Bei Denim und schwerer Baumwolle werden dadurch überraschend viele Flusen entfernt und die Belastung der nachgelagerten Prozesse verringert. Reinigungsdurchgänge erfolgen üblicherweise vor dem Beschichten, Laminieren, Drucken oder unmittelbar nach dem Trocknen und vor dem Walzen.
Aufstehen oder Nickerchen machen. Bei stärkerem Eingriff fangen die Filamente einzelne Fasern ein und ziehen sie an die Oberfläche. Das Ergebnis ist ein Flor, ein Flor oder ein weicher, pfirsichfarbener Griff, abhängig von der Faser, der Drehung und der Art und Weise, wie die Bürste angetrieben wird. Richtung und Geschwindigkeitsverhältnis entscheiden darüber, ob Sie einen gleichmäßigen, sanften Anstieg oder einen gerichteten Samteffekt erhalten.
Nivellieren und Polieren. Wenn die Bürste in einem moderaten Verhältnis in die gleiche Richtung wie der Stoff läuft, legt sie die Fasern nach unten und schneidet die höchsten zurück, wodurch eine glattere und etwas glänzendere Oberfläche entsteht. Hierbei handelt es sich um einen Abschlussdurchgang, nicht um einen Anhebungsdurchgang, und er wird verwendet, um eine Oberfläche zu säubern, die bereits an anderer Stelle angehoben wurde.
Das Verständnis des Mechanismus erklärt die meisten Einstellungsentscheidungen. Der Umfang der an der Oberfläche geleisteten Arbeit hängt von zwei Dingen ab: der relativen Geschwindigkeit zwischen den Borstenspitzen und der Faser und der Eingriffstiefe. Der Druck ist keine Steuergröße, da das Filament selbst die Feder ist. Schieben Sie ein weiches Filament tiefer und es biegt sich einfach weiter und erzeugt einen längeren Bogen, was tatsächlich die Schneidwirkung verringern und gleichzeitig die Hitze und die Faserschädigung erhöhen kann.
Es lohnt sich auch, sich darüber im Klaren zu sein, was Zähneputzen nicht bewirken kann. Es baut den Stoff nicht auf, schrumpft nicht und macht das Garn nicht weich, wenn es aufgrund von Restschlichtung oder schlechter Entspannung steif ist. Ein Tuch, das sich beim Herauskommen aus dem Trockner brettartig anfühlt, fühlt sich auch nach dem Bürsten immer noch brettartig an; Es wird sich einfach brettartig anfühlen, wenn man darauf ein Nickerchen macht. Beim Bürsten handelt es sich um eine Oberflächenbehandlung, deren Vorteile vor allem darin liegen, wie der Stoff aussieht, sich unter der Hand anfühlt und wie er sich im nächsten Prozess verhält. Das ist ein echter Vorteil, und deshalb gibt es den Betrieb, aber er ist eng begrenzt und sollte intern als solcher verkauft werden.
Schließlich ist das Bürsten teilweise reversibel. Fasern, die in einem Durchgang abgelegt wurden, können in einem anderen wieder angehoben werden, und eine gebürstete Oberfläche kann durch Kompression in einem Walzenstapel, durch übermäßige Spannung oder durch warmes Aufrollen geglättet werden. Im Gegensatz dazu schneidet Wildleder die Faserenden mit einer abrasiven Oberfläche ab und erzeugt eine viel dauerhaftere Veränderung. Wenn Sie diese Unterscheidung im Hinterkopf behalten, vermeiden Sie eine Menge verschwendeter Testzeit.
Passen Sie die Bürste und den Kopf an den Stoff an, bevor Sie ein Einstellrad berühren
Zwei Maschinen mit identischen Trommeln und Motoren verhalten sich völlig unterschiedlich, wenn sich die Bürstenspezifikation, die Kopfgeometrie oder das Rotationsmuster unterscheiden. Aus diesem Grund funktioniert das Kopieren des Rezepts eines Mitbewerbers selten und die Rezeptkarte sollte den Pinsel ebenso sorgfältig aufzeichnen wie die Geschwindigkeit.
Bürstenfilament. Standard-Nylon ist die Allzwecklösung: weich, widerstandsfähig und beschädigt empfindliches Gestrick oder feines Gewebe kaum. Mit Schleifmitteln belastetes Nylon, bei dem Siliziumkarbid oder Aluminiumoxid in das Filament eingebettet ist, hebt die Faser weitaus aggressiver an und wird für Vlies-, Velours-, Polster- und Noppenarbeiten verwendet. Drahtbürsten gehören zur Hochleistungsreinigung und für einige Leder- und Teppichanwendungen und sollten niemals als austauschbar mit Nylon betrachtet werden. Der Filamentdurchmesser bestimmt, wie „scharf“ sich die Aktion anfühlt: 0,15 bis 0,25 mm ist gute Arbeit, 0,30 bis 0,45 mm ist für allgemeine Zwecke geeignet und 0,50 bis 0,60 mm ist starkes Anheben.
Pinsellänge und -dichte. Längere Filamente biegen sich leichter und erzeugen einen sanfteren, fehlerverzeihenderen Schlag. Eine dichtere Tuftung leistet mehr Arbeit pro Umdrehung und erzeugt mehr Wärme. Nachdem eine Bürste eine Zeit lang in Betrieb war, verkürzt sich die Filamentlänge und der effektive Eingriff ändert sich, was einer der Gründe dafür ist, dass ein Rezept, das im Januar funktionierte, bis zum Frühjahr abweichen kann.
Kopfgeometrie. Ein Trommelfell mit einer einzelnen großen Walze eignet sich für unter Spannung laufende Webwaren, bei denen der Stoff flach gehalten werden kann und die Kontaktlinie stabil ist. Ein Planetenkopf, bei dem mehrere kleinere Bürstenwalzen um eine Mittelachse kreisen, berührt das Tuch auf vielen kurzen Wegen statt auf einer langen Linie. Dieses Design folgt der unregelmäßigen Oberfläche eines Gestricks viel besser, reduziert die Öffnung der Nadellinie und verteilt den Verschleiß auf eine größere Bürstenoberfläche. Betriebe, die Baumwoll-Interlock, Jersey und Fleece verarbeiten, stellen oft fest, dass ein Planetenkopf eine gleichmäßigere Erhöhung mit weniger Risiko für die Stoffstruktur ermöglicht, was genau das ist, was Ausrüstung wie ein spezieller Planetenbürstenmaschine für Strickwaren ist dafür gebaut.
Anzahl der Köpfe. Mit Mehrkopfmaschinen können Sie die Arbeit aufteilen: Zwei oder drei leichte Durchgänge über separate Köpfe ergeben ein gleichmäßigeres Ergebnis als ein aggressiver Durchgang mit einem einzelnen Kopf, da bei jedem Durchgang nur eine bescheidene Menge an Fasern entfernt wird und der Stoff zwischen den Kontakten die Möglichkeit hat, sich wieder flach zu erholen.
Die praktische Regel ist einfach. Legen Sie zuerst die Stofffamilie fest, dann die Bürste, dann die Kopfkonfiguration und beginnen Sie erst dann mit der Abstimmung von Geschwindigkeit und Eingriff. Die Umkehrung dieser Reihenfolge, die in der Fertigung ständig geschieht, ist der Hauptgrund dafür, dass Probeläufe drei Tage statt drei Stunden dauern.
Der Setup-Ablauf vom Kaltstart
Reihenfolge ist wichtig. Werden diese Schritte in einer anderen Reihenfolge ausgeführt, führt dies dazu, dass eine Maschine auf einen „falschen“ Nullpunkt eingestellt wird und jede weitere Anpassung anhand einer schlechten Referenz erfolgt.
- Bestätigen Sie das Rezept und den Pinsel. Überprüfen Sie, ob die montierte Bürste mit der Rezeptkarte übereinstimmt, dass sie den richtigen Filamenttyp und Durchmesser hat und dass sie nicht zwischen den Schichten ausgetauscht wurde. Notieren Sie die Identifikationsnummer der Bürste.
- Überprüfen Sie die Bürste selbst. Lassen Sie die Maschine langsam laufen, während der Stoff herausgenommen und die Schutzvorrichtungen angebracht sind. Suchen Sie nach flachen Stellen, gebogenen oder fehlenden Büscheln, unrunden Abschnitten und ungleichmäßiger Borstenlänge. Ein Pinsel, der 1 mm unrund ist, erzeugt ein Streifenmuster, das durch keine Geschwindigkeitseinstellung verdeckt werden kann.
- Reinigen Sie den Absaugweg. Leeren oder reinigen Sie die Filter, überprüfen Sie die Kanalverbindungen und stellen Sie sicher, dass die Saugleistung tatsächlich die Haube am Kopf erreicht. Beim Bürsten entstehen mehr Flusen in der Luft, als die meisten Bediener erwarten, und ein teilweise verstopfter Kanal verändert das Oberflächenergebnis und die Arbeitsumgebung.
- Fädeln Sie den Stoff mit minimaler Spannung ein. Stellen Sie die korrekte Ausrichtung und Breite der Kanten sicher, bevor Sie eine Arbeitsspannung anwenden. Wenn der Stoff schief ist oder eine schlaffe Kante hat, korrigieren Sie ihn hier, anstatt zu versuchen, dies mit der Bürste auszugleichen.
- Legen Sie die Engagement-Referenz fest. Bringen Sie die Bürste an das Tuch, bis der Kontakt gerade noch spürbar ist, und stellen Sie dann die Anzeige auf Null oder notieren Sie den digitalen Wert. Alle späteren Einstellungen werden relativ zu diesem Kontaktpunkt vorgenommen, nicht zum mechanischen Anschlag der Maschine.
- Bringen Sie die Bürste auf Touren, während der Stoff bereits läuft. Starten Sie zuerst den Stoffantrieb, dann den Bürstenantrieb. Auf einem angehaltenen Stoff kann ein Pinsel die Oberfläche innerhalb von ein oder zwei Sekunden markieren.
- Führen Sie einen gemessenen Anführer. 30 Meter reichen normalerweise aus. Markieren Sie den Anfang und das Ende und prüfen Sie dann die mittlere Breite und beide Webkanten separat, anstatt nur auf die Mitte zu schauen.
- Sperren und protokollieren. Sobald die Einstellung erfolgreich ist, notieren Sie den Eingriff, die Bürstengeschwindigkeit, die Stoffgeschwindigkeit, die Spannung und die Position der Absaugklappe. Legen Sie ein angemessenes Toleranzfenster fest, damit die nächste Schicht weiß, wie weit sie abweichen darf, ohne dass es zu einer Abweichung kommt.
Eine Gewohnheit lohnt es sich, sich frühzeitig anzueignen: Gehen Sie die endgültige Eingriffstiefe immer aus der gleichen Richtung an. Wenn der Bediener manchmal aufgrund einer starken Einstellung nach unten und manchmal aufgrund eines Kontakts nach oben kommt, kann das mechanische Spiel einer typischen Einstellschraube mehrere Zehntel Millimeter betragen, was ausreicht, um ein Ergebnis von „akzeptabel“ auf „nicht akzeptabel“ zu verschieben.
Die Einstellungen, die darüber entscheiden, was aus der Maschine kommt
Die nachstehenden Bereiche spiegeln die übliche industrielle Praxis wider. Es handelt sich um Ausgangspunkte, nicht um Spezifikationen. Jeder Stoff, jede Färbepartie und jede Maschine verschiebt sie, und der richtige Ansatz besteht immer darin, am unteren Ende des Bereichs zu beginnen und in kleinen Schritten nach oben zu arbeiten.
| Stoff | Bürstenfilament | Engagement | Verhältnis von Pinsel zu Stoff | Pässe | Hauptrisiko |
|---|---|---|---|---|---|
| Baumwolllaken, Popeline | Nylon 0,20 bis 0,30 mm | 0,3 bis 0,6 mm | 3:1 bis 5:1 | 1 | Farbtonaufhellung bei dunklen Farbpartien |
| Baumwoll-Interlock, Jersey | Nylon 0,20 bis 0,35 mm | 0,4 bis 0,8 mm | 2:1 bis 4:1 | 1 bis 2 | Kantenwellung und Nadellinienöffnung |
| Fleece und gebürsteter Strick | Schleifnylon 0,30 bis 0,45 mm | 1,0 bis 2,0 mm | 4:1 bis 8:1 | 1 bis 2 | Bei unterschiedlicher Spannung fleckiger Flor |
| Denim, 10 bis 14 oz | Schleifnylon 0,45 bis 0,60 mm | 0,8 bis 1,5 mm | 4:1 bis 7:1 | 1 | Starke Flusenbelastung in den Filtern |
| Polyester gewebt | Nylon 0,25 bis 0,40 mm | 0,4 bis 0,9 mm | 3:1 bis 6:1 | 1 | Statisches und Filamentfixieren mit hoher Geschwindigkeit |
| Velours, Polsterung | Schleifnylon 0,40 bis 0,60 mm | 1,5 bis 3,0 mm | 5:1 bis 10:1 | 1 bis 2 | Warm gerollt zerdrücken |
| Kunstleder, Mikrofaser | Feines Nylon 0,15 bis 0,25 mm | 0,2 bis 0,5 mm | 2:1 bis 4:1 | 1 bis 2 | Hitze- und Glanzflecken |
Zwei Dinge in dieser Tabelle verdienen Hervorhebung. Erstens ist das Bürsten-zu-Stoff-Verhältnis ein Verhältnis und keine feste Geschwindigkeit. Bei einer Maschinengeschwindigkeit von 20 m/min ergibt sich bei einer Bürstenoberflächengeschwindigkeit von 120 m/min ein Verhältnis von 6:1. Wird die Liniengeschwindigkeit später verdoppelt, um die Leistung zu verbessern, bricht das Verhältnis auf 3:1 zusammen und die Oberfläche verändert sich, obwohl niemand die Pinseleinstellungen berührt hat. Bei jeder Änderung der Liniengeschwindigkeit muss die Bürstengeschwindigkeit neu berechnet werden, weshalb eine Wechselrichtersteuerung mit verknüpftem Rezept weitaus mehr wert ist als ein größerer Motor.
Zweitens ist der Eingriff die Einstellung, die sich am unmittelbarsten auf die Integrität des Gewebes auswirkt. Durch die Verdoppelung des Eingriffs wird die an der Oberfläche verrichtete Arbeit ungefähr verdoppelt, aber es erhöht auch die Biegespannung der Filamente und die an der Kontaktlinie erzeugte Wärme. Tiefe Einstellungen, die heiß laufen, lassen eine thermoplastische Oberfläche glasieren, lange bevor sie eine bessere Erhöhung bewirken.
Drehrichtung, Mehrkopf-Layout und die Two-Pass-Regel
Die Richtung ist die am wenigsten genutzte Steuerung einer Bürstenmaschine. Wenn Sie die Bürste gegen den Stofflauf bewegen, treffen die Borstenspitzen frontal auf die Fasern. Die relative Geschwindigkeit ist die Summe der beiden Oberflächengeschwindigkeiten und die Wirkung ist aggressiv, anhebend und leicht aufrauend. Wenn Sie die Bürste mit der Stoffbahn bewegen, streichen die Spitzen entlang der Fasern; Der Unterschied liegt in der relativen Geschwindigkeit, und die Wirkung ist sanft, nivelliert und leicht polierend.
Die meisten Aufzuchtrezepte verwenden eine Gegenrotation am ersten Kopf oder am ersten Kopfpaar, gefolgt von einem Kopf mit Rotation, um die aufgezogenen Fasern in eine saubere, gleichmäßige Richtung zu legen. Diese Kombination erzeugt den charakteristischen weichen, gleichmäßigen Flor auf einem guten Fleece oder einem gut verarbeiteten Velours und ist weitaus besser kontrollierbar, als wenn man versucht, das gleiche Ergebnis mit einem einzelnen Kopf und einer extremen Einstellung zu erzielen.
Die Zwei-Pass-Regel folgt aus derselben Logik. Da die an der Oberfläche ausgeführte Arbeit nicht perfekt gleichmäßig ist, verstärkt ein einziger kräftiger Durchgang tendenziell die lokalen Abweichungen: Eine etwas dickere Stelle im Stoff wird stärker gebürstet, eine lockerere Stelle wird weniger gebürstet, und das Ergebnis ist ein sichtbares Muster. Zwei leichtere Pässe mitteln diese Variation heraus. Wenn ein Stoff mehr als etwa 3 bis 4 Prozent seines Gewichts verlieren muss, um die Zielhand zu erreichen, ist das normalerweise ein Zeichen dafür, dass der Prozess aufgeteilt werden sollte oder dass ein Veredelungsschritt in die Linie gehört.
Achten Sie auf einen subtileren Effekt bei Mehrkopfmaschinen: Wärmestau. Drei Köpfe, die mit hoher Geschwindigkeit in einem geschlossenen Rahmen laufen, können die lokale Temperatur an der Kontaktlinie deutlich erhöhen, und auf Polyester oder Polypropylen zeigt sich dies als kleine glänzende Flecken oder verschmolzene Faserspitzen. Wenn die Oberfläche eher hell und glasig als sanft erhaben aussieht, verringern Sie das Verhältnis, bevor Sie den Eingriff verringern.
Spannung, Breitenkontrolle, Kanten und Nähte
Die Spannung besteht darin, das Tuch flach zu halten und nicht, um es ruhig zu halten. Eine Bürstmaschine benötigt eine minimale Spannung, um Falten zu entfernen und die Kanten in den Führungen zu halten. Zu stark gespannter Stoff wird unter der Bürste flach gespannt und entspannt sich dann, wenn die Spannung nachlässt, sodass sich der Flor zu verändern scheint, sobald der Stoff die Maschine verlässt. Eine Überspannung beschleunigt auch das Öffnen der Nadellinie in Strickwaren und kann ein leichtes Gewebe dauerhaft verzerren.
Unterspannung ist kurzfristig schlimmer. Schlaffes Tuch wird in die Bürste gehoben, Falten gehen unter der Kontaktlinie hindurch und werden als Knickspuren in die Oberfläche gedruckt, die nicht ausgebürstet werden können, und in schweren Fällen kann das Tuch eine Rolle umwickeln. Die richtige Spannung ist normalerweise der niedrigste Wert, bei dem das Tuch über die gesamte Breite flach aufliegt und beim Einzug in den Kopf keine sichtbaren Vibrationen aufweist.
Kanten bedürfen besonderer Aufmerksamkeit. Die beiden äußeren Zentimeter einer Rolle sind häufig die ersten Stellen, an denen ein Problem auftritt, da sie unterschiedliche Spannungen aufweisen und nach dem Bürsten am stärksten dem Aufrollen der Kanten ausgesetzt sind. Wenn sich die Kante zu kräuseln beginnt, überprüfen Sie die Stofftemperatur und die Spannung, bevor Sie die Bürste einstellen. Eine warme, überspannte Kante kräuselt sich, egal was der Pinsel macht. Eingerollte Kanten verursachen auch Probleme am Wickler, wo das Rollenprofil ungleichmäßig wird und der nächste Prozess beeinträchtigt wird.
Die meisten Maschinenschäden entstehen an den Nähten. Eine Naht mit einer dicken, harten Falte sollte langsam, mit angehobener Bürste oder geöffnetem Spalt durchgefahren werden, bei voluminösen Nahtstellen sollte die Naht niemals mit Produktionsgeschwindigkeit durchlaufen werden. Bediener, die es sich zur Gewohnheit machen, jede Naht zu markieren und an der Verbindungsstelle zu verlangsamen, verhindern einen Großteil der Löcher, Risse und Bürstenschäden, die sich Wochen später als mysteriöse Qualitätsprobleme zeigen.
Staubabsaugung, Flusenbelastung und Brandgefahr
Die Extraktion ist der Teil des Prozesses, der am wahrscheinlichsten vernachlässigt wird und am wahrscheinlichsten zu einem schwerwiegenden Zwischenfall führt. Eine Bürstmaschine erzeugt einen kontinuierlichen Strom aus kurzen Fasern, Staub und bei einigen Stoffen auch feinen Partikeln, die brennbar sind, wenn sie sich in der richtigen Konzentration ansammeln und auf eine heiße Oberfläche oder einen Funken treffen.
Daraus ergeben sich drei Dinge. Erstens sollte die Absaughaube so positioniert werden, dass die Flusen dort aufgefangen werden, wo sie entstehen, bevor sie in den Raum entweichen. Das bedeutet, dass das Design der Haube und der Luftstrom zur Kopfgeometrie passen müssen und nicht nachträglich angeschraubt werden müssen. Zweitens benötigen Filter ein definiertes Reinigungsintervall, das auf dem gemessenen Druckabfall basiert und nicht auf dem Aussehen des Raums. Drittens sollten die Leitungen miteinander verbunden und geerdet sein und keine langen horizontalen Leitungen aufweisen, in denen sich Fasern absetzen und ansammeln können.
Hier geht es um Prozessqualität und -sicherheit. Wenn die Absaugung schwach ist, lagern sich nach dem Bürsten erneut Flusen auf dem Tuch ab, die Oberfläche sieht unter dem Inspektionslicht fleckig aus, die Filter laden sich schneller und der Bediener gleicht dies aus, indem er die Bürste hochdreht, wodurch mehr Flusen erzeugt werden. Installation eines speziell angefertigten automatisiertes Staubabsaugsystem und wenn man es auf einen gemessenen Druckabfall laufen lässt, wird dieser Kreislauf vollständig entfernt, und das macht sich in der Regel durch geringere Reinigungsausfallzeiten bezahlt, lange bevor irgendjemand die Brandgefahr erkennt.
Eine einfache Arbeitsregel: Überprüfen Sie zu Beginn jeder Schicht das Manometer und notieren Sie es. Wenn der Druckabfall über den bei der Inbetriebnahme aufgezeichneten Bereich hinaus ansteigt, reinigen Sie die Filter. Wenn der Bediener nicht erkennen kann, ob die Absaugung funktioniert, wird die Absaugung nicht verwaltet.
Lesung des ersten Probelaufs in dreißig Metern
Ein strukturierter Prozess dauert etwa zwanzig Minuten und erspart tagelange Auseinandersetzungen. Das folgende Protokoll ist das, was ein disziplinierter Endbearbeitungsraum verwendet.
- Laufen Sie am unteren Ende des Zielengagements und notieren Sie den genauen Wert.
- Nehmen Sie eine Probe am Anfang des Vorfachs und dann eine zweite Probe nach mindestens zwanzig Metern, damit das Ergebnis eher eine ruhige Maschine als einen Kaltstart widerspiegelt.
- Untersuchen Sie jede Probe an drei Punkten über die Breite: linke Kante plus zehn Zentimeter, Mitte und rechte Kante plus zehn Zentimeter. Bürstenprobleme sind häufig asymmetrisch und werden bei einer reinen Mittenprüfung übersehen.
- Bewerten Sie unter standardisierter Beleuchtung, idealerweise derselben Beleuchtung, die der Kunde zur Beurteilung der Waren verwendet. Oberflächeneffekte, die unter einer einzelnen Deckenlampe perfekt aussehen, können bei einer anderen Farbtemperatur gestreift wirken.
- Wiegen Sie die Proben. Ein einfacher Vergleich der Masse pro Flächeneinheit vor und nach dem Bürsten zeigt Ihnen, wie viel Fasern der Prozess tatsächlich entfernt, und es ist eine weitaus zuverlässigere Aufzeichnung als eine mündliche Notiz, dass sich die Hand „richtig angefühlt“ hat.
- Waschen und trocknen Sie eine Probe vor der endgültigen Freigabe, wenn der Stoff vom Endverbraucher gewaschen werden soll. Einige Nickerchen sehen im Greige hervorragend aus und fallen nach dem ersten Waschen ein.
- Erhöhen Sie das Engagement in kleinen Schritten und wiederholen Sie den Vorgang, bis entweder die Zielhand erreicht oder ein Limit erreicht ist. Stoppen Sie beim ersten Anzeichen einer Farbveränderung, einer Verglasung der Oberfläche oder einem Gewichtsverlust über die vereinbarte Menge hinaus.
Schreiben Sie die endgültigen Zahlen auf die Rezeptkarte und fotografieren Sie die genehmigte Probe. Ein physisches Referenzmuster, das an der Maschine aufbewahrt wird, ist mehr wert als jede Tabellenkalkulation, da es Streitigkeiten über Hand und Farbton in Sekundenschnelle beilegt.
Qualitätskontrollen, die dafür sorgen, dass die Linie ehrlich bleibt
Routinekontrollen verhindern, dass aus einer langsamen Abweichung eine abgelehnte Bestellung wird. Die folgende Tabelle ist ein praktischer Mindestwert für eine Anlage, in der regelmäßig gebürstet wird.
| Überprüfen | Methode | Häufigkeit | Handeln Sie, wenn |
|---|---|---|---|
| Gleichmäßiger Flor und Flor | Visueller Vergleich mit zugelassenen Mustern unter Standardlicht an drei Punkten über die Breite | Jede Rolle | Jegliche Streifen-, Streifen- oder Breitenabweichung ist sichtbar |
| Gewichtsverlust | Probeneinwaage vor und nach dem Bürsten, ausgedrückt in Prozent | Start und Mittellauf jeder Bestellung | Der Verlust übersteigt den Auftragswert |
| Schatten | Spektralphotometer gegen den anerkannten Standard, plus Sichtprüfung | Jede Rolle on shade-critical orders | Farbunterschied außerhalb der vereinbarten Toleranz |
| Krafterhaltung | Zug- und Reißtest an gebürsteten und ungebürsteten Proben | Einmal pro Bestellung oder nach jeder Parameteränderung | Der Verlust übersteigt die Kundenspezifikation |
| Pilling und Abrieb | Martindale oder gleichwertig an einer gewaschenen Probe | Erster Auftrag für einen Neubau | Die Bewertung fällt unter das vereinbarte Niveau |
| Handbeurteilung | Kleines Panel, Blindvergleich mit dem Referenzmuster | Jedes neue Rezept | Das Gremium ist mit der Referenz nicht einverstanden |
| Restflusen | Testen Sie die austretende Oberfläche mit einem dunklen Tuch oder einem Klebeband | Jede Schicht | Sichtbare Faserübertragung auf dem Tuch |
Die nützlichste davon ist die Gewichtsabnahmezahl, da sie eine subjektive Beurteilung in eine Zahl umwandelt, die als Trend betrachtet werden kann. Sobald ein Werk weiß, dass sein akzeptierter Veloursgriff einem Gewichtsverlust von 3 Prozent bei einer bestimmten Konstruktion entspricht, hat der Bediener ein objektives Ziel und die Wartung hat die Möglichkeit, eine abgenutzte Bürste zu erkennen, bevor der Kunde es tut.
Bürsten und Schleifen: Wie die beiden Schritte zusammenwirken
Bürsten und Klagen werden oft als Alternativen diskutiert. In der Praxis werden sie in den meisten Softhand-Finishing-Linien zusammen verwendet, und wenn man die Arbeitsteilung versteht, lassen sich beide Vorgänge leichter steuern.
Durch Bürsten werden Fasern bewegt. Es ordnet bereits vorhandenes Material neu, hebt loses Material an und reinigt die Oberfläche. Sueding schneidet Fasern. Eine Schleifwalze oder ein Schleifband schert die Faserenden ab und erzeugt einen kurzen, dichten, dauerhaften Pfirsichhauteffekt, der Waschen und Abnutzung weitaus besser übersteht als eine rein gebürstete Oberfläche. Wenn die Zielhand verlangt, dass sich der Stoff nach fünf Wäschen zu Hause weich anfühlt und nicht erst, wenn er den Spannrahmen verlässt, übernimmt normalerweise das Schleifen das schwere Heben und das Bürsten verfeinert das Ergebnis.
Eine übliche Arbeitsreihenfolge ist: Vorreinigen mit einem leichten Bürstengang, Wildleder zum Aufbauen der Oberfläche, dann erneut bürsten, um die Faser anzuheben und auszurichten, sodass das Finish gleichmäßig und nicht flach aussieht. Auf gewebter Baumwolle und Denim ist eine horizontale kombinierte Wildledermaschine das Arbeitstier, die diesem Muster folgt, wobei der Bürstenkopf oder eine separate Bürsteneinheit die Oberfläche nach dem Schleifkontakt reinigt. Gewebte Strukturen mit einer stabilen, dehnungsarmen Konstruktion bewältigen relativ tiefe Schleifkontakte ohne Verformung, weshalb Geräte wie z 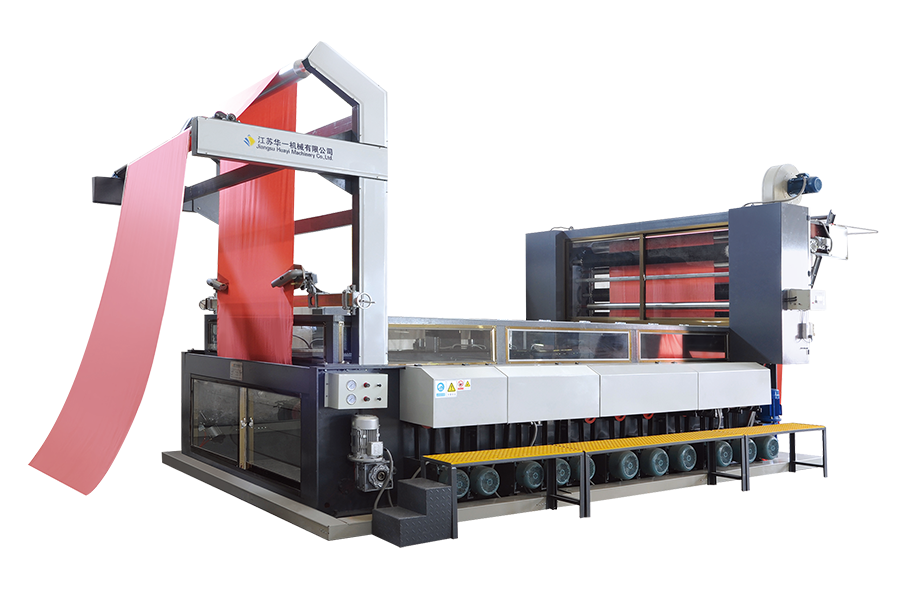 Horizontale kombinierte Suedmaschine MW-Modell In einer Finishing-Sequenz aus Wildleder und dann Bürsten unterstützt das MW-Modell Schleifpapier, Kohlefaser- und Keramikfaser-Schleifmittel mit unabhängigen Rollenantrieben für eine gleichmäßige Oberflächenvorbereitung. Produkt anzeigen → Eine horizontale kombinierte Schleifmaschine dieses Typs wird normalerweise neben einer Bürsteinheit und nicht anstelle einer solchen spezifiziert.
Der diagnostische Wert der beiden Operationen ist erwähnenswert. Wenn ein Stoff nach dem Schleifen fleckig aussieht, liegt die Ursache meist an abrasivem Kontakt oder Spannung. Wenn die Zähne nach dem Zähneputzen fleckig aussehen, liegt die Ursache in den meisten Fällen am Zustand der Bürste oder an der Extraktion. Da die beiden Maschinen nebeneinander stehen, spart ein Bediener, der erkennen kann, in welcher Phase ein Fehler aufgetreten ist, viel Zeit bei der Fehlersuche.
Häufige Putzmängel und wie man sie behebt
Die meisten Probleme an einer Putzlinie lassen sich auf eine kleine Anzahl erkennbarer Muster zurückführen. Die folgende Tabelle ordnet das Symptom der wahrscheinlichsten Ursache und der ersten Korrekturmaßnahme in der Reihenfolge zu, in der ein Techniker sie durcharbeiten sollte.
| Defekt | Wahrscheinliche Ursache | Was muss zuerst geändert werden? |
|---|---|---|
| Streifen oder Streifen entlang der Länge | Runde, flache Stellen oder ungleichmäßige Borstenlängen ausbürsten | Überprüfen Sie den Pinsel und richten Sie ihn aus. Überprüfen Sie den Zustand des Filaments, bevor Sie die Geschwindigkeit ändern |
| Ungleichmäßiges Ergebnis über die Breite | Die Bürstenachse verläuft nicht parallel zur Stoffbahn oder die Spannung an einer Kante ist höher | Abstand an beiden Enden messen; Überprüfen Sie die Ausrichtung der Führung und die Kantenspannung |
| Löcher, dünne Stellen, Nadelöffnungen | Der Eingriff ist zu tief oder der Stoff ist über seine Konstruktionsgrenzen hinaus belastet | Reduzieren Sie den Eingriff und wechseln Sie zu zwei leichten Durchgängen |
| Schatten change, surface looks lighter | Übermäßige Faserentfernung, insbesondere bei dunklen Farbpartien | Verhältnis reduzieren, dann Engagement; Probeneinwaage zur Bestätigung des Verlustes |
| Glänzende Stellen oder verklebte Spitzen | Hitze durch hohes Verhältnis an der Kontaktlinie, wie sie bei Kunststoffen häufig vorkommt | Verringern Sie die Bürstengeschwindigkeit, während Sie die Stoffgeschwindigkeit beibehalten. Überprüfen Sie den Abluftstrom |
| In die Oberfläche eingravierte Knickspuren | Stoff slack at the head, or a wrinkle passed under the brush | Erhöhen Sie die Spannung auf die minimale flache Einstellung; Überprüfen Sie, ob die Webkante locker ist |
| Gesprenkelte Oberfläche mit Flusenübertragung | Die Absaugung erfolgt nicht an der Haube oder die Filter sind geladen | Überprüfen pressure drop and hood position before touching brush settings |
| Kantenwellung nach dem Bürsten | Warme, überspannte Webkante, die sich nach dem Kopf entspannt | Reduzieren Sie die Spannung und überprüfen Sie die Stofftemperatur beim Austritt |
Wenn ein Fehler auftritt, ist es eine nützliche Maßnahme, jeweils eine Variable zu ändern und nach zwanzig Metern erneut eine Probe zu nehmen. Das Bürsten ist ein System, und wenn man drei Einstellungen gleichzeitig anpasst, kann niemand sagen, welche das Problem behoben hat oder welche das nächste verursacht hat.
Bürstenpflege und Maschinenwartung
Die Bürste ist zwar ein Verbrauchsmaterial, aber teuer und ihre Behandlung bestimmt sowohl das Oberflächenergebnis als auch die Häufigkeit, mit der sie ausgetauscht werden muss. Ein paar Routinen decken das meiste ab, worauf es ankommt.
- Täglich. Überprüfen Sie die Bürste visuell bei isolierter Maschine. Suchen Sie nach eingebetteten Ablagerungen, umwickelten Fäden und offensichtlichen Büschelschäden und notieren Sie den Absaugdruckabfall vor der ersten Rolle.
- Wöchentlich. Vergleichen Sie die Spalt- oder Eingriffsanzeige mit einer Referenzeinstellung, vergewissern Sie sich, dass der Einstellmechanismus gleichmäßig zurückkehrt, und stellen Sie sicher, dass die Bürste ohne sichtbare Vibrationen rund läuft.
- Monatlich. Schmieren Sie die Lager gemäß den Anweisungen des Herstellers, überprüfen Sie die Spannung des Antriebsriemens und prüfen Sie die Leitungsverbindungen auf Undichtigkeiten oder angesammelte Fasern.
- Nach Maß, nicht nach Kalender. Messen Sie die Filamentlänge an mehreren Stellen rund um die Bürste und ersetzen Sie sie, wenn die Arbeitslänge außerhalb des Bandes liegt, auf dem das Rezept entwickelt wurde. Eine abgenutzte Bürste verändert den effektiven Eingriff, selbst wenn auf dem Zifferblatt dasselbe angezeigt wird.
- Nach jedem Bürstenwechsel. Stellen Sie die Kontaktreferenz wieder her, führen Sie einen neuen Anführer aus und aktualisieren Sie die Rezeptkarte mit der neuen Bürstenidentifikationsnummer. Gehen Sie niemals davon aus, dass eine ausgetauschte Bürste das vorherige Ergebnis reproduzieren wird.
- Saisonal. Überprüfen Sie die Maschine als Ganzes, einschließlich Schutzvorrichtungen, Verriegelungen, Not-Aus-Schalter und Zustand der Absaughaube. Eine Bürstmaschine, die sechs Monate lang hart gelaufen ist, zeigt normalerweise eine gewisse Abweichung der Walzenparallelität, die sich nur in einer geringfügigen Breitenschwankung der fertigen Ware bemerkbar macht.
Noch ein Hinweis zu Ersatzteilen. Da die Filamentspezifikation das Ergebnis so stark beeinflusst, sollten Bürsten anhand einer schriftlichen Spezifikation und eines genehmigten Musters gekauft und nicht einfach anhand einer Lagernummer nachbestellt werden. Ein Austausch des Lieferanten durch einen leicht anderen Filamentdurchmesser kann ein Rezept ungültig machen, dessen Entwicklung eine Woche gedauert hat.
Sicherheitsübung an einer Bürstenlinie
Bürstenmaschinen bergen eine offensichtliche und unversöhnliche Gefahr: den Spalt zwischen der Bürste und dem Stoffweg. Filamente sind flexibel, was ein falsches Sicherheitsgefühl vermittelt, aber eine rotierende Bürste zieht innerhalb von Millisekunden einen Handschuh, einen Ärmel oder einen Finger in die Kontaktlinie und die Maschine stoppt nicht, weil sie eine Hand erkannt hat.
- Greifen Sie niemals in den Kopfbereich, während sich die Bürste dreht, auch nicht bei niedrigster Geschwindigkeit und auch nicht, um einen Faden zu entfernen. Zuerst isolieren.
- Verwenden Sie Lock-out und Tag-out für Bürstenwechsel, Reinigung und Staubeseitigung, mit einem persönlichen Schloss anstelle eines gemeinsamen Schlüssels.
- Halten Sie Schutzvorrichtungen und Verriegelungen an Ort und Stelle und funktionsfähig. Wenn eine Sperre umgangen wurde, um die Produktion am Laufen zu halten, behandeln Sie dies als meldepflichtigen Defekt und nicht als betrieblichen Komfort.
- Bekämpfen Sie Staub als Gesundheits- und Brandschutzmaßnahme und verbieten Sie das Trockenfegen im Maschinenbereich, da dadurch festsitzende Fasern wieder aufgeschwemmt werden.
- Schulen Sie die Bediener in Bezug auf Notstoppstellen, Absaugabschaltungen und das spezifische Brandschutzverfahren für brennbaren Textilstaub.
- Sorgen Sie dort für Gehörschutz, wo Absaugventilatoren und Antriebsgeräusche dies erfordern, und überprüfen Sie die Pegel nach jeder Änderung an der Absauganlage, da ein leistungsstärkerer Ventilator auch lauter ist.
Eine Sicherheitsunterweisung, die einmal geschrieben und abgelegt wird, ist nichts wert. Kurze, häufige Gespräche an der Maschine, verbunden mit realen Ereignissen wie einem Fadenbruch oder einem Beinaheunfall, halten die Gewohnheiten aufrecht.
Spezifizierung einer Bürstenmaschine: was in der Anfrage angegeben werden muss
Kaufentscheidungen für Bürstengeräte gehen aus einem vorhersehbaren Grund schief: Die Anfrage gibt eine Breite und eine Geschwindigkeit an und sonst nichts. Die Maschine, die dann ankommt, verarbeitet den breitesten und einfachsten Stoff im Sortiment und hat mit allem anderen zu kämpfen. Eine vollständige Anfrage beantwortet Folgendes.
- Das Stoffsortiment. Fasergehalt, Konstruktion, Gewicht in Gramm pro Quadratmeter und ob es sich bei den Waren um Web-, Strick- oder Vliesstoffe handelt. Berücksichtigen Sie die leichtesten und schwersten Artikel, nicht den Durchschnitt.
- Der Zieleffekt. Nur Reinigen, Polieren, Polieren oder eine Kombination. Beschreiben Sie die Hand in Worten und fügen Sie, wenn möglich, ein physisches Referenzmuster bei.
- Anforderungen an Liniengeschwindigkeit und -breite, mit dem Stoffgeschwindigkeitsbereich, den die Maschine abdecken muss, und dem dazugehörigen Bürstengeschwindigkeitsbereich. Bestehen Sie auf unabhängig voneinander gesteuerten Bürsten- und Stoffantrieben, da ein festes Verhältnis zwischen ihnen die Rezeptvielfalt vom ersten Tag an einschränkt.
- Extraktionserwartungen. Luftmenge, Haubendesign, Filterung und ob die Absaugung integriert oder separat geliefert wird.
- Umstellungszeit. Wie lange ein Bürsten- oder Rezepturwechsel dauert, ist bei kurzen Aufträgen wichtiger als die Spitzengeschwindigkeit der Maschine.
- Service und Ersatzteile. Bürstenverfügbarkeit, Dokumentation der Filamentspezifikationen und Reaktionszusage für den technischen Support in Ihrer Region.
Für Betriebe, in denen feine Strickwaren und empfindliche Gewebe schnell verarbeitet werden, deckt ein modernes Hochgeschwindigkeits-Bürstaggregat mit wechselrichtergesteuertem Bürsten- und Stoffantrieb, schnellem Bürstenwechsel und integrierter Absaugung die meisten Anforderungen in einem Rahmen ab. Eine nach dieser Spezifikation gebaute Maschine des durch a dargestellten Typs 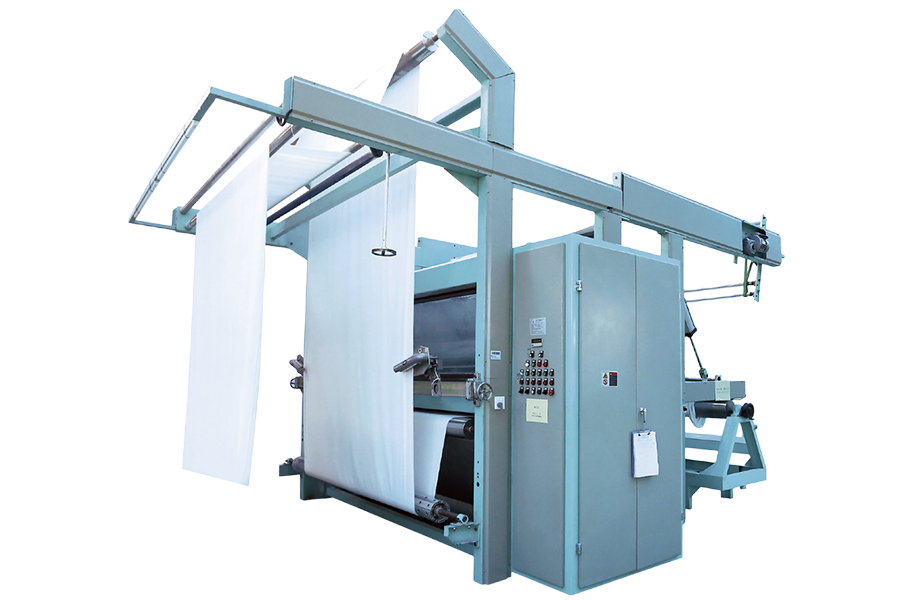 Hochgeschwindigkeits-Bürstmaschine VX7 Für feine Strickwaren und empfindliche Gewebe nutzt der kompakte VX7 sieben Carbon-Keramik-Bürstenwalzen und einen Hochgeschwindigkeitsbetrieb für flexible Reinigungs- und Endbearbeitungsdurchgänge. Produkt anzeigen → Die Hochgeschwindigkeits-Bürstmaschine dieser Klasse ermöglicht es dem Bediener, zwischen einem leichten Reinigungsdurchgang und einem Vollnapping-Durchgang zu wechseln, ohne die Hardware auszutauschen. Das ist genau die Flexibilität, die kurze Endbearbeitungsarbeiten erfordern.
Unabhängig davon, für welche Maschine Sie sich entscheiden, bestehen Sie vor dem Versand auf einer Werksabnahme Ihres eigenen Stoffes und notieren Sie die verwendeten Einstellungen. Dieser einzelne Schritt wandelt eine Spezifikation in ein Arbeitsrezept um und eliminiert den größten Teil des Risikos aus der Installationszeit.
Wo das Bürsten in die Fertigstraße passt
Bürsten steht selten alleine da. Es liegt zwischen der mechanischen Oberflächenbehandlung und den Schritten, die die endgültige Hand vorgeben, und sein Ergebnis ist nur so gut, wie es die vor- und nachgelagerten Prozesse ermöglichen.
Zuvor sollte der Stoff sauber, trocken und entspannt sein. Das Bürsten eines Stoffes, der Restschlichte aufweist oder noch heiß aus dem Trockner ist, führt zu unterschiedlichen Ergebnissen, da sich die Faser anders verhält, wenn sie warm und leicht plastisch ist. Stromabwärts muss die Erhebung, die das Gestrüpp erzeugt hat, den Rest der Linie überdauern. Das bedeutet, unnötige Kompression in einem Kalander oder Rollenstapel zu vermeiden, die Aufwickelspannung zu kontrollieren und den Stoff abkühlen zu lassen, bevor er aufgerollt wird.
Wenn ein weicherer, vollerer Griff erforderlich ist, als es durch Bürsten allein möglich ist, folgt auf die mechanische Oberflächenbehandlung normalerweise ein Erweichungsschritt auf Luftbasis, der den Stoff in einem entspannten Zustand bearbeitet, anstatt ihn zu drücken oder zu spannen. Luftenthärtung und Bürsten ergänzen sich gut: Die Bürste kontrolliert die Oberfläche und die mechanische Enthärtung in einem Luftstrom mit offener Breite steuert den Körper, den Faltenwurf und die Reststeifigkeit. Ausrüstung wie z 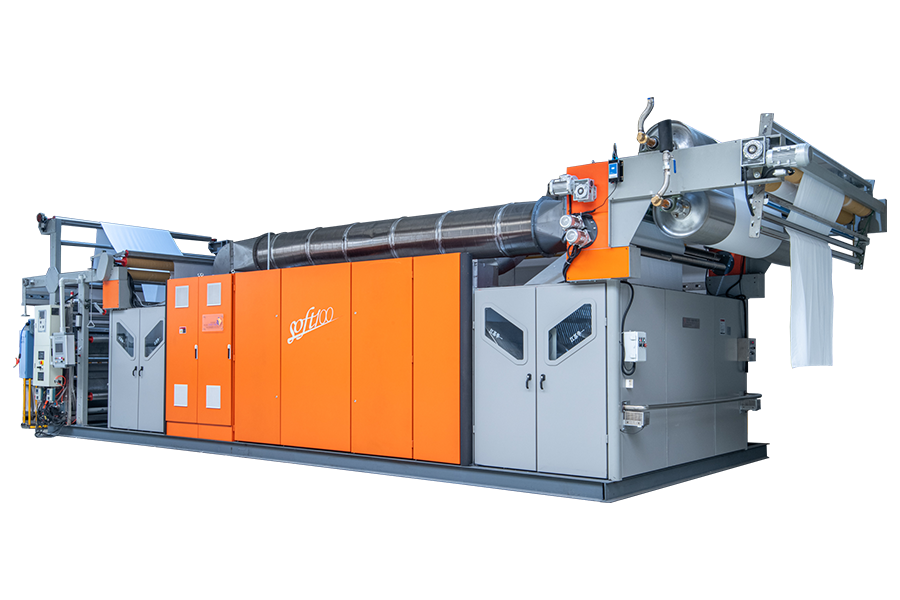 Offene Luftenthärtungsmaschine SOFT100 Der SOFT100 wird nach der Oberflächenbehandlung und vor dem Trocknen platziert und verwendet ein sechs Meter langes Venturirohr, um Strickwaren, Gewebe, Handtücher und Tencel in offener Breite weich zu machen. Produkt anzeigen → Die Luftenthärtungsmaschine mit offener Breite gehört an diese Position in der Endbearbeitungssequenz, nachdem die Oberfläche hergestellt wurde und vor den letzten Trocknungs- und Walzschritten.
Die richtige Reihenfolge ist oft wertvoller als die Perfektionierung einer einzelnen Maschine. Eine Linie, deren Bürst-, Wildleder- und Weichmachungsschritte richtig angeordnet sind, liefert bei durchschnittlichen Einstellungen eine bessere Hand als eine Linie mit ausgezeichneter Ausrüstung, die in der falschen Reihenfolge angeordnet ist.
Wenn man aus all dem eine Schlussfolgerung ziehen kann, dann ist es, dass das Zähneputzen Disziplin viel mehr belohnt als Kraft. Die Maschine verfügt über eine kleine Anzahl echter Bedienelemente, Eingriff, Verhältnis, Spannung, Richtung, Extraktion, und jede davon verfügt über einen schmalen Bereich, in dem das Ergebnis gut ist, und einen breiten Bereich, in dem das Ergebnis lediglich unterschiedlich ist. Bediener, die verstehen, was jede Steuerung tatsächlich mit der Faser bewirkt, verbringen ihre Zeit mit Messungen, Probenentnahmen und dem Aufschreiben von Zahlen. Bediener, die die Maschine wie einen einzigen Intensitätsregler behandeln, verbringen ihre Zeit mit der Bekämpfung von Fehlern, die eine Schicht später erneut auftreten.
Der praktische Ablauf ist immer derselbe. Passen Sie Bürste und Kopf an den Stoff an. Stellen Sie eine saubere Kontaktreferenz her. Lassen Sie Licht laufen, messen Sie das Ergebnis über die gesamte Breite und passen Sie jeweils eine Variable an. Beobachten Sie Gewichtsverlust und Schatten als objektive Indikatoren, anstatt sich nur auf die Hand zu verlassen. Halten Sie die Absaugung bei einem gemessenen Druckabfall aufrecht. Warten und messen Sie den Pinsel, anstatt ihn nach einem Kalender auszutauschen. Schreiben Sie dann das endgültige Rezept auf und bewahren Sie ein genehmigtes Muster an der Maschine auf, damit der Standard über die Person hinaus, die ihn festgelegt hat, erhalten bleibt.
Bürsten ist eine ausgereifte Technologie und eine der kostengünstigsten Möglichkeiten, die Wirkung eines Stoffes auf den Kunden zu verändern, sei es eine sauberere Oberfläche, ein vollerer Flor oder ein weicherer Griff. Die Ausrüstung, ob eine Einkopf-Reinigungseinheit oder eine Mehrkopf-Planetenbürstenlinie, tut genau das, was sie tun soll. Der Wert entsteht oder geht in der Umgebung verloren, und dieser Teil liegt vollständig in den Händen der Verantwortlichen.