Eine Veredelungsanlage verarbeitete in einer einzigen Woche 38.000 Meter schwarzen Baumwolltwill und verschiffte ihn ohne Beanstandung. Zwei Wochen später schickte die Bekleidungsfabrik Fotos zurück: feine weiße Flecken verstreut über die Vorderseite des Stoffes, nur bei Streiflicht sichtbar, am stärksten in der Nähe der Webkante. Die Färbung war korrekt. Der Spannrahmen war korrekt. Die Ursache lag in einem Bürstenkopf, der fast vier Millimeter an Borstenlänge verloren hatte, und einem zur Einsparung einiger Kilowatt gedrosselten Absaugkanal.
Das ist der ehrliche Fall für eine Reinigungsbürstenmaschine. Es ist selten der teuerste Vermögenswert in einer Ziellinie und fast nie derjenige, der Aufmerksamkeit erregt, bis etwas nachgelagertes ausfällt. Doch der Staub, der nicht entfernt werden kann, führt zu einem Haftungsfehler der Beschichtung, einem Druckfleck, einer Laminatblase oder einer Kundenretoure.
Die Kurzversion: Eine Reinigungsbürstenmaschine entfernt lose Fasern, Staub, Flugkörper und Oberflächenreste von einem sich bewegenden Substrat, während sie die Faseroberfläche ausrichtet oder anhebt. Es verdient seinen Platz, indem es die Ausschussrate in der Weiterverarbeitung senkt, die Beschichtungs-, Druck- und Laminierungshaftung verbessert und vom ersten bis zum letzten Meter ein gleichbleibendes Handgefühl vermittelt. Sie kann bereits überstrapaziertes Gewebe nicht retten und fehlende Absaugleistung nicht ausgleichen.
Eine Anmerkung zur Terminologie, bevor wir fortfahren. Unter „Reinigungsbürstenmaschine“ versteht man in der Textil- und Lederveredelung ein Industrieaggregat mit einer oder mehreren rotierenden Bürstenwalzen, die an einer Endlosbahn oder an Stückgütern arbeiten. Wenn Sie hier auf der Suche nach einer handgeführten Scheuersaugmaschine für einen Lagergang sind, handelt es sich um eine andere Geräteklasse mit einer anderen Spezifikationssprache, auch wenn Bürstendruck, Rotationsgeschwindigkeit und Rückgewinnung des abgelösten Materials bei beiden eine Rolle spielen.
Was eine Reinigungsbürstenmaschine eigentlich leistet
Wenn Borstenspitzen eine Stoffoberfläche berühren, passieren drei Dinge gleichzeitig, und das Verständnis der Spaltung erklärt die meisten Auswahlentscheidungen.
- Mechanische Bewegung. Borstenspitzen dringen in die Oberflächenstruktur ein, fangen Faserenden und -fragmente ein und brechen die schwachen Bindungen auf, die den Staub am Garn festhalten. Dabei handelt es sich um einen physikalischen Vorgang, nicht um einen chemischen, und seine Intensität wird durch die Borstensteifigkeit, die Eingriffstiefe, die Walzengeschwindigkeit und die Anzahl der Durchgänge bestimmt.
- Transport. Abgelöstes Material muss die Maschine verlassen. Borsten werfen Schmutz in einen Luftstrom; Die Absaughaube fängt es auf. Ohne ausreichende Luftgeschwindigkeit an der Bürstenlinie verteilt die Maschine den Staub einfach von einem Teil der Bahn auf einen anderen, weshalb ein Bürstenkopf und sein Absaugsystem gemeinsam spezifiziert werden müssen.
- Orientierung. Durch das Bürsten werden Oberflächenfasern in eine Richtung gelegt, wodurch ein Flor erhöht oder ein Flaum abgeflacht wird. Die Rotationsrichtung relativ zur Stoffbewegung und die Reihenfolge der Köpfe, die mit oder gegen die Bahn laufen, bestimmen, welchen Effekt Sie erzielen. Ein abschließender Druck, der mit der Strömung mitläuft, erzeugt eine glattere, gerichtetere Oberfläche; Ein dagegenlaufender Kopf erzeugt eine vollere, offenere Hand.
Es lohnt sich, dies von den benachbarten Prozessen zu trennen, da Betriebe oft die falsche Maschine für den Fehler kaufen, den sie beheben möchten.
| Prozess | Was es entfernt oder ändert | Materieller Verlust | Typische Position in der Schlange |
|---|---|---|---|
| Bürsten | Lose Fasern, Staub, Fliegen, Oberflächenreste; Faserorientierung | Vernachlässigbar bis sehr niedrig | Nach dem Auftragen, vor dem Auftragen oder Weichmachen |
| Klagen | Abrasives Schneiden der Faserenden, um eine pfirsichfarbene Oberfläche zu erzeugen | Messbar, typischerweise 1 bis 5 Gewichtsprozent | Nach dem Färben und Trocknen |
| Scheren | Lange abstehende Fasern werden auf eine flache Florhöhe geschnitten | Niedrig, aber als Schnittabfall sichtbar | Spät im Abschluss |
| Nur Extraktion | Luftstaub über der Oberfläche | Keine | Überall, als unterstützende Ausrüstung |
Wo der Bürstenkopf in der Endbearbeitungssequenz sitzt
Die Position bestimmt die Funktion. Dieselbe Maschine, die an zwei verschiedenen Stellen in einer Linie platziert wird, löst zwei unterschiedliche Probleme, und ein späterer Umzug ist keine triviale Änderung, da Leitungen, Antriebe und Spannungszonen überarbeitet werden müssen.
- Unmittelbar nach der Schleif- oder Schmirgelbehandlung. Dies ist die häufigste Platzierung. Durch die abrasive Wirkung des Wildleders entsteht eine große Menge an Kurzfaserresten, die lose auf der Oberfläche liegen. Durch das Bürsten direkt hinter den Schleifköpfen und die anschließende Absaugung wird verhindert, dass Schmutzpartikel in den Spannrahmen gelangen, wo sie sich auf den Rollen ablagern, sich auf den Führungsflächen ansammeln und schließlich als Markierungen wieder auf den Stoff übertragen werden.
- Vor dem Beschichten, Bedrucken, Laminieren oder Kleben. Haftungsfehler sind häufiger auf Oberflächenverunreinigungen als auf die Klebstoffchemie zurückzuführen. Ein Bürstgang in Kombination mit einer Hochgeschwindigkeitsabsaugung verleiht der Beschichtung eine mechanisch saubere Oberfläche, ohne die Chemie des Gewebes zu verändern.
- Vor und nach dem Erweichen. Durch das Bürsten vor dem Erweichen wird die Oberfläche geöffnet, sodass die mechanische Enthärtung oder Lufterweichung auf einzelne Fasern und nicht auf eine verdichtete Folie wirkt. Das Bürsten nach dem Weichmachen hebt alle durch den Weichmachungsprozess verdichteten Fasern an und sorgt dafür, dass sich das Handgefühl über die gesamte Breite gleichmäßiger anfühlt.
- Endkontrolle. Ein Niederdruck-Bürst- und Absaugdurchgang direkt vor dem Inspektionstisch reduziert die Menge an in der Luft befindlichen Flusen im Inspektionsraum und verringert die Anzahl falscher Mängelmeldungen, die durch Oberflächenstaub verursacht werden.
- Inline vor dem Aufwickeln oder Verpacken. Insbesondere bei dunklen Farbtönen und bei technischen Textilien, bei denen ein sichtbarer Fleck einen funktionellen und nicht nur einen kosmetischen Mangel darstellt.
Reihenfolgeentscheidungen haben auch eine Kostendimension. Das Hinzufügen eines Bürstenkopfes erhöht die Leitungslänge, die Stellfläche, die Anschlussleistung, den Druckluftbedarf und das Staubsammelvolumen. In einer bestehenden Linie bedeutet das oft, dass der Kopf in eine Lücke passen muss, die nie dafür vorgesehen war, weshalb die Eingriffstiefe und der Haubenabstand zu den verbindlichen Einschränkungen werden und nicht die Bürstengeschwindigkeit.
Maschinenanatomie: Rollen, Borsten, Antrieb und Absaugung
Die wichtigste Spezifikation ist nicht die Motorleistung. Es ist die Borste. Alles andere an der Maschine dient dazu, die Borsten in einer kontrollierten Tiefe auf den Stoff zu bringen und das abgelöste Material zu entfernen.
Anordnung der Bürstenwalzen
Zylinderwalzen über die gesamte Breite sind die Arbeitspferdkonfiguration: eine Welle überspannt die Arbeitsbreite, entlang der Bürstensegmente montiert sind. Sie sind einfach, leicht nachzuborsten und eignen sich gut für gewebte Stoffe, bei denen die Oberfläche formstabil ist. Ihre Einschränkung liegt in der breitenbezogenen Durchbiegung; Bei sehr breiten Maschinen oder bei hohen Eingriffsdrücken kann sich die Walze in der Mitte verbiegen und in der Mitte der Breite weniger effektiv reinigen als an den Webkanten.
Planetenanordnungen montieren einen Satz kleinerer Bürstenköpfe auf einem rotierenden Träger, sodass die Kontaktpunkte in überlappenden Bahnen über den Stoff wandern. Sie kosten mehr, erfordern mehr Aufmerksamkeit bei der Wartung und verbrauchen mehr Strom pro Meter. Im Gegenzug sorgen sie für eine gleichmäßigere Behandlung über die gesamte Breite und schonen Strukturen, die sich leicht verziehen, weshalb sie häufig bei Gewirken und empfindlichen technischen Untergründen zum Einsatz kommen.
Auswahl des Borstenmaterials
Die Wahl der Borsten bestimmt den Kompromiss zwischen Reinigungskraft und Faserschädigung.
- Nylon 6- und Nylon 6.6-Filament. Die Standardeinstellung für die allgemeine Textilreinigung. Abriebfest, feuchtigkeitstolerant, in vielen Durchmessern erhältlich. Feinere Durchmesser (etwa 0,10 bis 0,20 mm) reinigen sanft und eignen sich für feinmaschiges Gestrick; Gröbere Durchmesser (0,30 mm und mehr) eignen sich für schwere Gewebe und Oberflächen mit starker Verschmutzung.
- PBT- und Polyester-Filamentmischungen. Weicheres Erholungsverhalten, nützlich, wenn die Stoffoberfläche leicht Flecken hinterlässt und Sie eine leichte Berührung statt aggressiver Bewegung benötigen.
- Tierhaarmischungen. Traditionell bei Woll- und einigen Lederanwendungen, bei denen sowohl statische Elektrizität als auch Faserschäden minimiert werden müssen. Höhere Kosten, kürzere Lebensdauer bei Nässe.
- Schleiffaden. Mit Siliziumkarbid oder Aluminiumoxid beladenes Nylon. Dabei handelt es sich technisch gesehen um ein Bürstenwerkzeug, das auch schneidet, und es sollte nur dann gewählt werden, wenn die Zieloberfläche neben der Reinigung auch einen leichten Abrieb erfordert. Bei falscher Anwendung wird Material abgetragen und der Farbton verändert.
- Keramik- und Kohlefaserwalzen. Wird dort eingesetzt, wo der Prozess eine definierte Oberflächenwirkung und nicht die reine Reinigung erfordert und die Walze ihre Geometrie über eine lange Lebensdauer beibehalten muss.
Antrieb, Geschwindigkeit und Richtung
Die Zahl, mit der gearbeitet werden muss, ist die Geschwindigkeit der Walzenoberfläche, nicht die Motordrehzahl. Auf einer Walze mit einem bestimmten Durchmesser wandelt sich die Rotationsgeschwindigkeit an der Kontaktlinie in Oberflächengeschwindigkeit um, und das ist es, was die Faser tatsächlich erfährt. Typische industrielle Bürstenköpfe laufen im Bereich von einigen hundert bis etwa 1.500 Umdrehungen pro Minute, was zu Oberflächengeschwindigkeiten führt, die das Zwei- bis Sechsfache der Geschwindigkeit der Stoffbahn betragen können. Das Betreiben einer Bürste, die weit über der Liniengeschwindigkeit liegt, erhöht die Reinigungsintensität, erhöht aber auch die Hitze, die statische Aufladung und den Faserbruch.
Die Richtung ist eine Spezifikation, keine Präferenz. Ein Kopf, der in die gleiche Richtung wie der Stoff läuft, ist schonender und erzeugt einen gerichteten Schlag. Ein dem Stofflauf entgegenwirkender Kopf ist aggressiver und hebt mehr Fasern an. Konfigurationen mit drei Köpfen wechseln oft die Richtung und enden mit einem Kopf mit Strömung, um die Oberfläche abzulegen, bevor der Stoff die Maschine verlässt.
Spannung und Führung
Das Bürsten erhöht den Widerstand. Bei einer Maschenware, die mit geringer Spannung läuft, kann ein Bürstenkopf die Bahn schmaler ziehen, die Maschenstruktur verzerren und eine Breitenvariation erzeugen, die als Farbband sichtbar wird. Effektives Bürsten von Strickwaren hängt daher sowohl von der Kontrolle der Eingangs- und Ausgangsspannung als auch von der Bürste selbst ab. Bei gewebten Stoffen besteht ein anderes Risiko: Übermäßiger Widerstand führt dazu, dass der Stoff an den Führungsrollen rutscht und es zu Schussverzerrungen kommt.
| Unterbaugruppe | Kontrollen | Typische Optionen oder Bereiche | Charakteristischer Fehler |
|---|---|---|---|
| Bürstenwalzentyp | Gleichmäßige und sanfte Abdeckung | Zylindrisch über die gesamte Breite; planetarisch; segmentiert | Unterreinigung in der Breitenmitte auf breiten zylindrischen Walzen |
| Borstenmaterial und -durchmesser | Reinigungsintensität versus Faserschädigung | Nylon 0,10 bis 0,30 mm; PBT; Haarmischung; Schleiffaden | Übermäßiger Materialabtrag und Farbveränderung |
| Rollengeschwindigkeit | Kontaktfrequenz und Bewegungsenergie | Wird durch die Oberflächengeschwindigkeit eingestellt, typischerweise das 2- bis 6-fache der Liniengeschwindigkeit | Hitze, statische Aufladung, Faserbruch bei hoher Geschwindigkeit |
| Tiefe des Engagements | Eindringen in die Oberflächenstruktur | Bruchteile eines Millimeters, auf Probe gestellt | Nickerchenverzerrung und Breitenverlust, wenn sie zu tief sind |
| Drehrichtung | Oberflächenlage und Aggressivität | Mit Fluss; gegen Strömung; abwechselnd | Richtungsstreifen und sichtbare Noppenstreifen |
| Absaughaube | Auffangen von gelöstem Schutt | Schlitz- oder Plenumausführung, abgestimmt auf die Luftmenge | Schmutzumverteilung statt Beseitigung |
Trockenbürsten versus Nassbürsten
Der Trockenprozess ist der Standard. Die Bahn läuft mit natürlicher Feuchtigkeit oder Restfeuchtigkeit durch die Köpfe, die Absaugung beseitigt den Staub und die einzigen Verbrauchsmaterialien sind Borsten und Strom. Rund 80 Prozent der weltweit spezifizierten Textilbürstenköpfe sind Trockengeräte, und das aus gutem Grund: kein Abwasser, keine Korrosionsbildung, keine zusätzliche Trocknungsbeladung.
In bestimmten Fällen kommt Nassbürsten ins Spiel. Bei Denim und bestimmten schweren Baumwollmaterialien löst das Bürsten mit einer kleinen Menge Wasser oder Prozesslauge festsitzenden Staub und sorgt in einem statt in zwei Durchgängen für einen volleren Griff. Bei Kunstleder- und Mikrofasersubstraten wird die Oberfläche vor dem Polieren oder Polieren durch Nassbürsten geöffnet, und das Wasser unterdrückt außerdem Staub in der Luft an der Entstehungsstelle. Die technischen Konsequenzen sind jedoch real: rostfreie oder beschichtete benetzte Teile, Entwässerung und Spritzschutz, eine Rakel- oder Vakuumrückgewinnungsstufe und ein Abwasserstrom, der behandelt werden muss.
Bei der Pflanzenabwägung kommt es in der Praxis darauf an, ob die Verunreinigung oberflächlich oder darin eingebettet ist. Oberflächenstaub und lose Fasern sind ein Problem beim Trockenbürsten. Eingelagerter Staub, der einen reinen Absaugdurchgang überlebt, weist in der Regel darauf hin, dass entweder die Oberflächenstruktur zunächst mechanisch geöffnet werden muss oder dass die Kontamination aus einem früheren Nassprozess stammt und stattdessen dort angegriffen werden sollte.
Prozessparameter und ihre Toleranzfenster
Bei den meisten Bürstproblemen, die als Maschinenfehler gemeldet werden, handelt es sich tatsächlich um Einstellungsprobleme. Die folgenden Fenster sind Ausgangspunkte für eine Testversion, keine universellen Einstellungen. Substratgewicht, Endbearbeitungsziel und Extraktionskapazität verschieben sie teilweise erheblich.
| Parameter | Startbereich | Symptom bei zu niedrigem Wert | Symptom, wenn zu hoch |
|---|---|---|---|
| Geschwindigkeit der Walzenoberfläche | 2- bis 6-fache Stoffliniengeschwindigkeit | Unvollständige Staubentfernung, sichtbare Rückstände | Faserbruch, Hitzeflecken, statische Aufladung |
| Tiefe des Engagements | 0,1 bis 0,5 mm, auf Probe eingestellt | Oberflächenstaub unberührt, fleckige Reinigung | Nickerchenverzerrung, Breitenverlust, GSM-Abfall |
| Geschwindigkeit der Stofflinie | 20 bis 80 m/min je nach Untergrund | Unzureichende Kontaktzeit pro Meter | Reduzierte Verweildauer, ungleichmäßige Reinigung bei Geschwindigkeitsänderungen |
| Bahnspannung | Niedrigste Spannung, die die Bahn flach hält | Bahnflattern, ungleichmäßiger Bürstenkontakt | Breitenverengung bei Gestricken, Schussverzerrung |
| Abluftgeschwindigkeit am Haubenschlitz | Ausreichend, um die tatsächlich anfallenden Bußgelder zu erfassen; Überprüfen Sie dies durch einen Rauchtest | Staub zirkuliert innerhalb des Gehäuses | Aus der Struktur gezogene Fasern, Energieverschwendung |
| Borstenüberstand | Ersetzen Sie es, bevor der sichtbare Verschleiß etwa 20 Prozent überschreitet | Die Reinigungswirkung lässt allmählich nach, dann kommt es zu Ausschuss | Nicht anwendbar; Überlange Borsten sind im Zustand einer neuen Bürste |
| Feuchtigkeitsrückgewinnung der Bahn | Überall gleichbleibend | Feinpartikel bleiben hängen, die statische Aufladung nimmt zu | Faserquellung, Verfilzung, Extraktionsbelastung |
Die wertvollste Angewohnheit hierbei ist die Aufzeichnung der Eingriffstiefe gegenüber dem Borstenvorsprung. Wenn sich die Borsten abnutzen, ändert sich die Kontaktgeometrie, auch wenn sich die Maschineneinstellung nicht verändert hat. So erzielen Betriebe, die zum Ausgleich die Tiefe anpassen, ein stabiles Ergebnis, während Betriebe, die dies in Ruhe lassen, einen langsamen Qualitätsverlust verzeichnen, den niemand bemerkt, bis es der Kunde tut.
Abstimmung der Maschine auf den Untergrund
Es gibt keine universelle Putzkonfiguration. Die Unterschiede zwischen den Substraten sind groß genug, dass derselbe Kopf auf dem einen gut und auf dem anderen schlecht funktioniert.
Gestrickte Stoffe
Strickwaren sind am schwierigsten zu bürsten, da sie sich unter Belastung verformen. Kursverzerrungen, Breitenschwankungen und Curling sind mögliche Folgen von zu viel Eingriff oder zu viel Luftwiderstand. Planetenköpfe mit kleineren Kontaktpunkten sind in der Regel die bessere Lösung als eine einzelne Walze über die gesamte Breite, und die Spannungskontrolle vor und nach dem Bürsten verdient ebenso viel Aufmerksamkeit wie die Bürste selbst. Viele Betriebe kombinieren einen Planeten-Seilgang mit einem speziellen Bürstgang für Strickwaren, sodass die durch die Schleifköpfe erzeugten Faserreste entfernt werden, bevor die Bahn den nächsten Prozess erreicht. Eine zum Stricken konfigurierte Planetenplattform aus Kohlenstoff- und Keramikfaser-Wildleder, wie etwa das X-Modell, ist ein Beispiel für eine Ausrüstung, die für diese Sequenz entwickelt wurde.
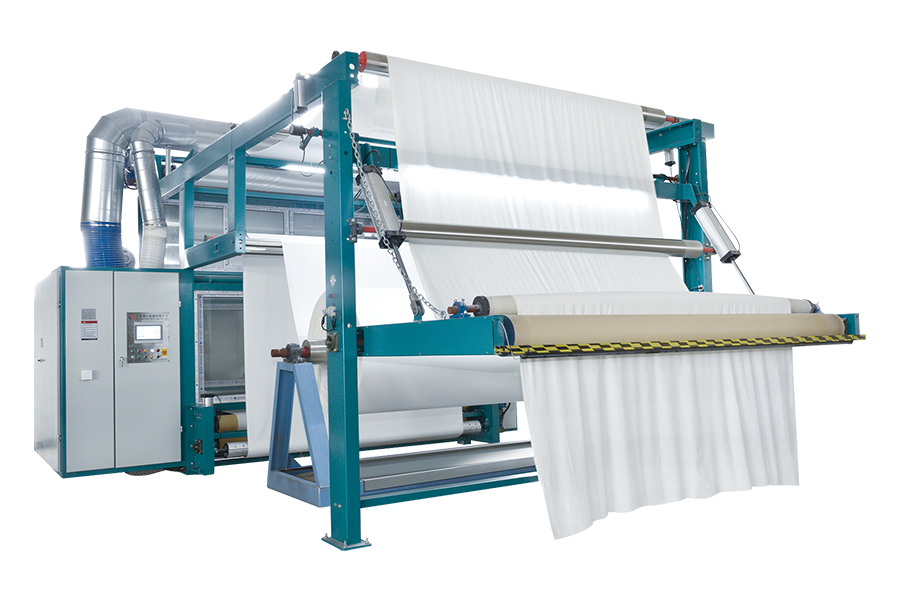 X-Model Planetary Carbon/Keramikfaser-Sueding-Maschine zum Stricken Für Strickwaren, bei denen Verformungen ein Problem darstellen, bietet diese Planeten-Wildledermaschine eine spannungsarme Verarbeitung mit Kohle- oder Keramikfaserwalzen und Staubabsaugung. Produkt anzeigen →
Wenn in einer Anlage eine Reihe von Strickkonstruktionen verarbeitet werden, amortisiert sich ein spezieller Bürstkopf für Strickwaren mit unabhängiger Druckregelung schneller als ein Betrieb mit einem Allzweckkopf bei reduzierten Einstellungen, da die Allzweckeinheit fast immer unterhalb ihres Leistungsbereichs läuft.
Webstoffe und Denim
Gewebe tolerieren mehr Eingriff und höhere Bürstengeschwindigkeiten. Bei Denim wird das Bürsten häufig mit dem Wildlederdurchgang in horizontaler Anordnung kombiniert, da der Stoff schwer, formstabil und mechanisch belastbar ist. Das Ziel bei Denim ist in der Regel ein kontrolliertes Oberflächenbild und nicht maximale Sauberkeit, daher ist die Richtungsfolge über die Köpfe wichtiger als die reine Geschwindigkeit.
Konstruktionen aus Baumwolle und schwerer Baumwolle
Dichte Baumwolloberflächen halten den Staub tief am Garn fest. Durch das Bürsten muss die Oberfläche leicht geöffnet werden, bevor die Extraktion ihre Wirkung entfalten kann. Das bedeutet, dass eine gewisse Penetration erforderlich ist und die Borstensteifheit nicht zu niedrig sein darf. Schwere Konstruktionen wie Moleskin erfordern einen stärkeren Eingriff und häufig eine Vorweichungsphase, damit die Fasern beim Eintreffen der Bürste nicht festsitzen.
Polyester- und Synthetikmischungen
Statische Aufladung ist das vorherrschende Problem. Polyester erzeugt und speichert beim Bürsten Ladung, wodurch Feinstoffe am Stoff und an Maschinenoberflächen haften bleiben. Zu den praktischen Gegenmaßnahmen gehören die Feuchtigkeitskonditionierung vor dem Kopf, leitfähige oder antistatische Borstenmischungen, geerdete Rollen und eine Haubenkonstruktion, die den Luftweg kurz hält. Speziell für Polyester gibt es Trocken- und Nassbürstenvarianten, und Nassbürsten ist eine Überlegung wert, wenn Pigment- oder Lackrückstände Teil der Verunreinigung sind.
Kunstleder, Mikrofaser und beschichtete Untergründe
Da es sich um Produkte mit Oberflächenoptik handelt, wird das Bürsten visuell und durch Berührung beurteilt. Die Reinigung dient hier zwei Zwecken: der Entfernung von Oberflächenstaub vor dem Beschichten oder Prägen und der Vorbereitung der Oberfläche zum Polieren oder Polieren. Schleiffilamentbürsten kommen in diesem Segment häufiger vor, müssen aber sorgfältig aufeinander abgestimmt werden, da eine zu aggressive Bürste auf einer Mikrofaseroberfläche einen sichtbaren Flor erzeugt, der nicht mehr rückgängig gemacht werden kann.
Leder und Lederwaren
Bei Leder ist das Bürsten im Allgemeinen ein Reinigungs- und Staubentfernungsschritt vor der Endbearbeitung und wird normalerweise mit einer Staubabsaugung und einer Dickenprüfung kombiniert. Da es sich bei Leder um ein natürliches Material mit unterschiedlicher Dicke handelt, ist die Kontrolle des Bürstdrucks wichtiger als die Bürstengeschwindigkeit, und inkonsistente Ergebnisse sind oft auf das Substrat und nicht auf die Maschine zurückzuführen.
Staubabsaugung: die andere Hälfte des Reinigungssystems
Eine Bürstenmaschine, die Staub entfernt, aber nicht auffängt, hat ein Problem der Oberflächenverschmutzung in ein Problem der Luftverschmutzung verwandelt. Der Staub landet im weiteren Verlauf der Linie wieder auf dem Stoff, bedeckt Maschinenrahmen und Walzen und landet als Markierung auf der nächsten Charge.
Das Extraktionsdesign folgt einer kurzen Liste von Regeln. Der Haubenschlitz sollte so nah an der Bürstenkontaktlinie liegen, wie es der mechanische Abstand zulässt, da die Fanggeschwindigkeit mit der Entfernung schnell abnimmt. Die Kanalgröße muss dem Luftbedarf der Abzugshaube entsprechen, und scharfe Biegungen, lange horizontale Strecken und unterdimensionierte Abzweige reduzieren die Luftaufnahme, ohne dass sich die Nennleistung des Ventilators auf dem Papier ändert. Ein Rauch- oder Talktest bei der Inbetriebnahme verrät Ihnen mehr über die Wirksamkeit der Erfassung als jede auf dem Typenschild angegebene Zahl.
Es gibt sekundäre Überlegungen, die Pflanzen oft auf die harte Tour entdecken. Da Flusen brennbar sind, müssen die Leitungen und Sammeleinheiten regelmäßig gereinigt werden und nicht einmal im Jahr. Mit dem Luftstrom getragene feine Fasern können sich an den Lüfterrädern festsetzen und diese aus dem Gleichgewicht bringen. Und bei Geräten, die synthetische Substrate verarbeiten, muss die statische Ableitung von Anfang an vorgesehen werden und darf nicht erst nachträglich hinzugefügt werden. Speziell entwickelte automatisierte Staubabsaugsysteme für Schleif- und Bürstenlinien behandeln diese Punkte als System und nicht als Zubehör, was in der Regel günstiger ist, als die Teile separat zusammenzubauen und die Nichtübereinstimmung beim Start zu entdecken.
Automatische Staubabsaugsysteme für Schleif- und BürstenlinienSo messen Sie, ob das Zähneputzen funktioniert
Das Zähneputzen wird oft nach Augenmaß beurteilt, was eine Optimierung unmöglich macht und leicht zu streiten ist. Eine kurze Liste messbarer Kontrollen verleiht dem Prozess einen vertretbaren Standard.
| Metrisch | Wie es überprüft wird | Was es anzeigt | Aktion, wenn außerhalb des Ziels |
|---|---|---|---|
| Staubrückstände auf der Oberfläche | Klebebandlift oder gravimetrische Filterprobenahme vor und nach dem Kopf | Reinigungseffizienz des Kopfes und der Absaugung | Reduzieren Sie zuerst den Eingriff und überprüfen Sie dann die Lufterfassung |
| Handgefühl | Panelbewertung oder instrumentierte Weichheitsprüfung | Ob die Ausrichtung auf dem gesamten Grundstück einheitlich ist | Überprüfen Sie die Richtungsfolge und die Erweichung nach dem Bürsten |
| Gewichtsverlust | GSM-Kontrolle der vor und nach der Linie geschnittenen Proben | Ob beim Bürsten Material und nicht Schmutz entfernt wird | Wechseln Sie zu einer weicheren Borste oder reduzieren Sie den Eingriff |
| Farbwechsel | Spektrophotometer für dunkle Farbtöne | Faserschäden zeigen sich als Aufhellung der Oberfläche | Geringeres Engagement und geringere Geschwindigkeit; Borstenmaterial prüfen |
| Breitenstabilität | Breitenmessung am Ein- und Austritt des Kopfes | Spannungs- und Zugverhalten, insbesondere bei Gestricken | Passen Sie die Ein- und Austrittsspannung an |
| Luftstaub in der Halle | Sichtkontrolle oder Partikelzählung in der Nähe der Maschine | Qualität der Extraktionserfassung und Gehäuseversiegelung | Lecks abdichten, Kanäle reinigen, Haubenpositionierung überprüfen |
| Zug- und Reißfestigkeit | Standard-Labortest an Vor- und Nachproben | Ob mechanische Einwirkung die Struktur beeinträchtigt | Geschwindigkeit und Tiefe reduzieren; Überprüfen Sie die Anzahl der Durchgänge |
Die nützlichste Disziplin ist das Ausmessen des ersten und letzten Meters jeder Parzelle. Das Bürsten, das sauber anfängt und staubig endet, führt in der Regel zu Borstenverschleiß, Kanalbelastung oder einer Spannungsabweichung, und das Auffangen innerhalb einer Charge ist deutlich günstiger als das Auffangen nach dem Versand.
Was in einer Ausschreibung angegeben werden muss
Anfragen zu Bürstmaschinen, bei denen es um die Arbeitsbreite und den Preis geht, führen meist zu schwer vergleichbaren Angeboten. Die folgenden Punkte machen Angebote vergleichbar und verringern das Risiko, dass eine Maschine technisch zwar die Breitenanforderung, aber nicht die Prozessanforderung erfüllt.
- Substratliste mit Gewichten, Konstruktionen und dem konkreten Defekt, den der Bürstgang beseitigen soll.
- Erforderlicher Reinheitsgrad, ausgedrückt als Maß und nicht als Beschreibung, mit Angabe der Testmethode.
- Geschwindigkeitsbereich der Stofflinie und die Geschwindigkeit, mit der der Abnahmeversuch durchgeführt wird.
- Anzahl der Bürstenköpfe, deren Anordnung und die gewünschte Richtungsreihenfolge.
- Borstenmaterial, Durchmesser und Überstand bei Lieferung sowie erwartete Lebensdauer in Betriebsstunden.
- Bürstenwalzenkonstruktion und erwartete Kosten und Bearbeitungszeit für die erneute Bestäubung.
- Erforderliche Abluftmenge an der Haube und wer die Rohrleitungen, den Ventilator und den Filter versorgt.
- Anschlusswert, Druckluftverbrauch und ggf. Wasserversorgung bei Nassvarianten.
- Verantwortung für die Spannungskontrolle: Stellt der Lieferant die Eingangs- und Ausgangsspannungszonen bereit oder übernimmt der Anlagenbauer die Verantwortung?
- Mechanismus zur Einstellung des Eingriffs und ob er bei laufender Linie eingestellt werden kann.
- Zugangsvoraussetzungen für die Borsteninspektion, Walzenentfernung und Kanalreinigung.
- Steuerschnittstelle, Rezeptspeicherung und ob bestehende Linienrezepte migriert werden müssen.
- Akzeptanzkriterien, Teststoffmenge und wer die Kosten für einen fehlgeschlagenen Test trägt.
- Ersatzteilliste mit Lieferzeiten für Bürsten, Lager und Antriebskomponenten.
- Inbetriebnahmeumfang, Bedienerschulung und Dokumentationssprache.
Zwei Punkte auf dieser Liste werden ständig unterschätzt. Die erste ist die Lebensdauer der Borsten, ausgedrückt in Betriebsstunden, da der Unterschied zwischen zwei Lieferanten bei den Bürstenkosten pro Jahr innerhalb von drei Jahren größer sein kann als der Einkaufspreisunterschied. Die zweite Frage ist, wem die Extraktion gehört. Wenn der Lieferant der Bürstenmaschine und der Lieferant der Absaugung unterschiedliche Unternehmen sind, liegt die Verantwortung für die Schnittstelle zwischen Haube und Kanal bei niemandem, und der daraus resultierende Mangel zeigt sich eher in der Ausschussquote als in einem Gerätefehler.
Installation, Versorgung und Wartung sind Realität
Bei der Installation treffen optimistische Zitate auf den Boden. Ein Bürstenkopf, der zu einer bestehenden Linie hinzugefügt wird, benötigt Platz auf dem Boden für die Maschine selbst sowie Freiraum zum Entfernen der Walzen. Dieser Freiraum ist häufig die Einschränkung, die den Kopf in eine Position zwingt, in der die Absaughaube nicht richtig platziert werden kann.
Versorgungsunternehmen verdienen eine frühzeitige Überprüfung. Der Anschlusswert ist oft gering, aber der Druckluftbedarf für den pneumatischen Antrieb oder die Oszillation sowie der Absaugventilator verändern die haustechnische Berechnung. In den oberen Stockwerken mehrstöckiger Anlagen kommt es auf die Schwingungsisolierung an, und die Verlegung der Staubabsaugung sollte vor dem Eintreffen der Maschine und nicht erst danach geplant werden.
Die Wartung ist einfach, aber unversöhnlich. Der Borstenüberstand sollte in definierten Abständen kontrolliert und protokolliert werden. Kanäle sollten nach einem Zeitplan und nicht nach einem Symptom gereinigt werden. Rollenlager an Hochgeschwindigkeitsköpfen benötigen die Schmierintervalle, die für ihren Einsatz tatsächlich erforderlich sind und die in der Regel kürzer sind als der allgemeine Werksstandard. Absaughauben sollten auf Faseransammlungen überprüft werden, die den Schlitz verengen und die Erfassungsgeschwindigkeit leise verringern.
Der am häufigsten vernachlässigte Punkt ist die Spannungskalibrierung. Die Bürstergebnisse bei Strickwaren und leichten Geweben hängen von der Spannung ab, und eine Spannungszone, die über einen Zeitraum von sechs Monaten der Produktion schwankt, verändert die Bürstleistung, ohne dass sich die Bürsteneinstellungen überhaupt ändern.
Durchsatz, Kosten und Amortisation
Allein der Vergleich der Bürstenvereinbarungen anhand des Kaufpreises verdeutlicht die Unterschiede. Ein ausgearbeitetes Beispiel macht den Fall klarer. Angenommen, eine Linie läuft im Dreischichtbetrieb, 6.000 Stunden pro Jahr, mit 45 Metern pro Minute und einer Effizienz von 80 Prozent und produziert jährlich etwa 13 Millionen laufende Meter.
- Ein Allzweck-Bürstenkopf, der unterhalb seines zulässigen Bereichs betrieben wird, um eine Beschädigung der Strickkonstruktionen zu vermeiden, erfordert in der Regel kürzere Borstenwechselintervalle und führt zu schwankenderen Reinigungsergebnissen, was sich in einer höheren Ausschussrate bei Inspektionen zeigt.
- Ein auf das Substrat abgestimmter Kopf mit geeigneter Absaugung kann bei gleicher Liniengeschwindigkeit in der Regel eine geringere Ausschussrate erreichen, und die Borstenkosten pro Million Meter sind oft vergleichbar oder besser, da die Bürste in ihrem Designfenster arbeitet.
- Der wirtschaftliche Unterschied wird hauptsächlich durch die Ausschussrate und nicht durch die Bürstenkosten bestimmt. Bei einem Stoff mit einem Verkaufswert im Bereich von zwei bis fünf US-Dollar pro Meter ist die Reduzierung des Ausschusses um den Bruchteil eines Prozents pro Jahr mehr wert als der Preisunterschied zwischen zwei Maschinenoptionen.
- Abrasive Filamentbürsten können aggressiver reinigen, verbrauchen aber Material, und bei dunklen Farbtönen kann die resultierende Farbtonverschiebung unabhängig von den Kosten inakzeptabel sein.
- Das Nassbürsten erhöht die Behandlungskosten für den Abwasserstrom und sollte daher durch eine Prozessanforderung und nicht durch eine Präferenz gerechtfertigt werden.
Die praktische Schlussfolgerung ist, dass Bürstenausrüstung anhand der Kosten der durch sie verhinderten Mängel bewertet werden sollte, nicht anhand der Kosten der alternativen Maschine. Betriebe, die dies tun, neigen dazu, die Extraktionskapazität und die Borstenqualität großzügig anzugeben, da dies die beiden Variablen sind, die die Ausschussrate steuern.
Inbetriebnahme, Versuche und Bediengewohnheiten
Eine Bürstanlage, die nicht auf echtem Produktionsgewebe bei echter Liniengeschwindigkeit getestet wurde, wurde nicht in Betrieb genommen. Der Abnahmeversuch sollte das tatsächliche Substrat und die tatsächliche Geschwindigkeit verwenden und lange genug laufen, damit sich Temperatur und statische Effekte stabilisieren, was in der Regel mindestens mehrere hundert Meter und nicht eine kurze Probe bedeutet.
Notieren Sie während des Versuchs die Einstellungen, die zum akzeptierten Ergebnis geführt haben: Borstentyp und -überstand, Geschwindigkeit der Walzenoberfläche, Eingriffstiefe, Richtungssequenz, Liniengeschwindigkeit, Spannungswerte und Extraktionseinstellungen. Diese Zahlen werden zum Grundrezept. Ohne sie wird die nächste Schicht den Prozess neu erfinden und die Ergebnisse werden abweichen.
Die Gewohnheiten des Bedieners sind ebenso wichtig wie das Rezept. Das Überprüfen der Absaughaube auf Faseransammlungen beim Schichtwechsel, das Beobachten von Breitenschwankungen als Frühindikator für Spannungsdrift und das Melden einer Veränderung des Handgefühls, anstatt auf eine Kundenbeschwerde zu warten, sind einfache Verhaltensweisen, die die Investition schützen. Bürsten ist ein kostengünstiger und wartungsarmer Prozess, der geräuschlos versagt. Die Pflanzen, die den größten Nutzen daraus ziehen, sind diejenigen, die es als kontrollierten Prozess und nicht als festes Accessoire betrachten.
Eine Reinigungsbürstenmaschine ist nur ein kleiner Teil des Budgets einer Endfertigungsstraße und trägt unverhältnismäßig stark zu deren Qualitätsergebnis bei. Die entscheidende Entscheidung ist nicht, welcher Hersteller die Walze liefert, sondern ob die Borsten, die Eingriffsgeometrie, die Spannungsregelung und das Absaugsystem als ein System im Hinblick auf ein festgelegtes Sauberkeitsziel spezifiziert sind. Wenn Sie das richtig machen, reduziert der Bürstenkopf jahrelang leise den Ausschuss. Wenn man es falsch macht, wird der Staub von einer Seite der Maschine zur anderen transportiert, während alle zwei nachgeschalteten Prozesse nach der Ursache suchen.