Ein Finisher in Bangladesch verarbeitete auf einer neu installierten Bürstlinie eine 30-Rollen-Partie Baumwollvlies mit 260 g/m². Die ersten fünf Rollen haben die Prüfung bestanden. Bis zur zwölften Rolle war die Florhöhe auf der Vorderseite um etwa ein Drittel gesunken, und der Käufer lehnte den Rest des Loses ab. Es war nichts kaputt gegangen. Die Drahtrollen waren nicht verschlissen. Was sich geändert hatte, war der Feuchtigkeitsgehalt des Stoffes, der in die Maschine gelangte, und damit auch die Art und Weise, wie die Drahtzähne in die Oberflächenfasern eingriffen.
Dieses Szenario kommt häufig vor und erklärt, warum die Entscheidung, die bei einer Stoffbürstenmaschine am wichtigsten ist, nicht die Rahmengröße oder die Motorleistung, sondern die Steuerung ist. Das Fazit zunächst: Eine Bürstmaschine liefert nur dann eine wiederholbare erhabene Oberfläche, wenn die Walzenspezifikation, das Geschwindigkeitsverhältnis zwischen Walze und Stoff, Spannung, Feuchtigkeit und Staubabsaugung alle innerhalb eines definierten Fensters bleiben. Ändern Sie einen dieser fünf, und der Stapel ändert sich damit. Alles andere auf dem Datenblatt, einschließlich der Farbe des Schaltschranks, spielt eine weitaus geringere Rolle.
Was folgt, ist eine praktische Aufschlüsselung, wie das Bürsten funktioniert, welche Konfiguration zu welchem Stoff passt, welche Parameter darüber entscheiden, ob Rolle eins und Rolle dreißig gleich aussehen, und welche Kontrollen es wert ist, vor der Unterzeichnung einer Bestellung durchgeführt zu werden.
Was eine Stoffbürstenmaschine eigentlich leistet
Beim Bürsten handelt es sich um eine mechanische Oberflächenbehandlung, die in den meisten Anlagen im Trockenlauf und gelegentlich unter Anwesenheit von Wasser oder Dampf durchgeführt wird. Der Stoff wird um oder zwischen rotierenden Walzen gefädelt, die mit Drahtgarnitur bedeckt sind. Die Drahtzähne fangen Oberflächenfasern auf, heben sie an und legen sie in Stofflaufrichtung ab. Der größte Teil der Maschine besteht aus einer oder zwei Rollen, einem Satz Führungs- und Spannrollen, einem Antriebssystem und einer Absaughaube.
Eine Klarstellung verhindert viel Verwirrung im Nachhinein: Bürsten sind nicht die gleichen wie Klagen, und beide werden häufig so verkauft, als wären sie austauschbar.
- Durch das Bürsten werden Fasern aufgewirbelt. Der Draht hebt und richtet Fasern aus, die bereits lose oder teilweise verankert sind. Der Faserabtrag ist gering und beträgt oft einen Bruchteil eines Prozents des Stoffgewichts.
- Beim Sueding werden Fasern abgerieben. Schleifwalzen aus Schmirgel, Keramik oder Kohlefaser schneiden und brechen Fasern, um eine kurze, dichte, pfirsichfarbene Oberfläche zu erzeugen. Faserabtrag und Festigkeitsverlust sind deutlich höher.
- Nickerchen machen oder aufstehen ist ein verwandter Hebevorgang, bei dem normalerweise mit unterschiedlichen Walzengarnituren gearbeitet wird, um einen längeren, volleren Flor zu bilden.
Bei der Qualitätskontrolle fällt der Unterschied sofort auf. Wenn der Käufer den Anspruch hat, „weich mit sichtbarem Flor“ zu sein, genügt häufig nur das Bürsten. Wenn der Standard „kurz, dicht, matt, pfirsichfarben“ lautet, muss die Linie geglättet werden, wobei das Bürsten als Vorbereitung davor oder als Reinigungsschritt danach dient. Für Anlagen, die einen tieferen Oberflächeneffekt benötigen, ist eine kombinierte Wildlederplattform der direktere Weg, und es lohnt sich, die Walzenkonfigurationen mit dem angestrebten Griffgefühl zu vergleichen, anstatt davon auszugehen, dass eine Maschine beide Aufgaben abdeckt.
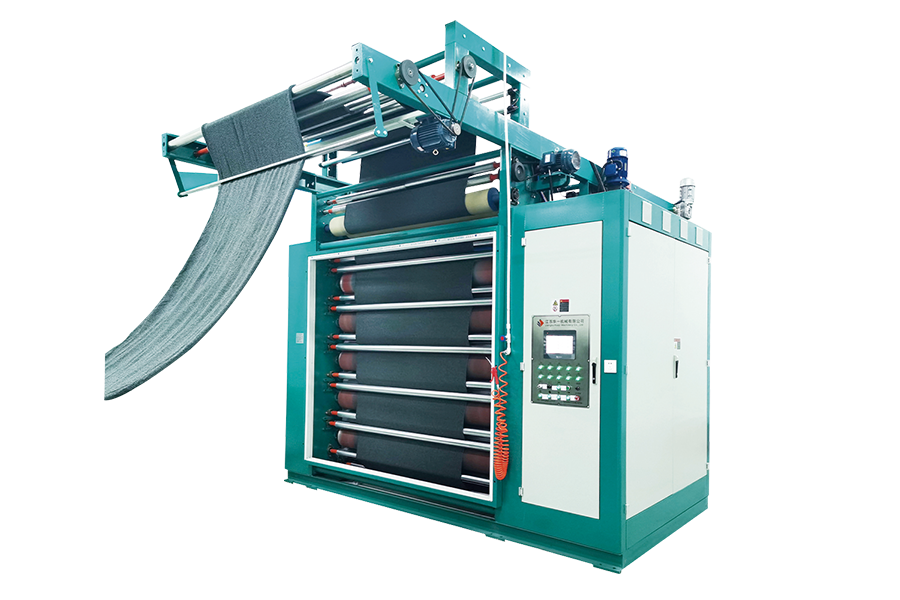 Vertikale kombinierte Sueding-Maschine MM-Modell Für tieferes Sueding oder Peaching unterstützt diese kompakte Maschine flexible Schleifmittelkombinationen und ein- oder doppelseitige Hochgeschwindigkeitsbearbeitung. Produkt anzeigen →
Die Bürsten erledigten auch Arbeiten, die nichts mit dem Handgefühl zu tun haben. Es werden lose Ballaststoffe, Oberflächenverunreinigungen und Pillen entfernt; es verbessert die Saugfähigkeit von Baumwoll- und Zellulosestoffen; und es gewährleistet Beschichtungs-, Laminierungs- und Drucksubstraten einen gleichmäßigen Zahn, so dass der nächste Prozess gleichmäßig haftet, anstatt fleckenweise zu versagen.
Die wichtigsten Bürstenkonfigurationen und wofür sie geeignet sind
Die meisten Bürstenspezifikationen auf dem Markt beschränken sich auf eine manuelle Anordnung. Da die Benennung zwischen den Anbietern unterschiedlich sein kann, ist es hilfreich, die Maschinen anhand der Rollenwirkung und nicht anhand der Broschürensprache zu klassifizieren.
| Konfiguration | Rollenwirkung | Oberflächenergebnis | Typische Verwendung | Hauptrisiko |
|---|---|---|---|---|
| Einseitig | Drahtrollen berühren nur eine Seite | Der Flor wird auf einer Seite angehoben, die Rückseite bleibt glatt | Gewirke mit Fleece-Rückseite, einseitig gebürstetes Laken | Überlange Flor- und Fusselbildung auf der unbehandelten Seite bei der Handhabung |
| Doppelseitig | Rollen auf beiden Seiten, normalerweise mit unabhängigen Einstellungen | Beidseitig erhöhte Oberfläche | Decken, schweres Fleece, doppelseitig gebürsteter Strick | Faserverlust und Verringerung der Zugfestigkeit, wenn beide Flächen zu stark gebürstet werden |
| Kreuzbürsten | Die Rollenrichtung wechselt relativ zur Stoffbewegung | Kürzerer, dichterer, weniger gerichteter Flor | Stoffe, die keine gerichtete Farblinie aufweisen dürfen | Streifenbildung, wenn die Walzgeschwindigkeiten nicht aufeinander abgestimmt sind |
| Rund oder rotierend | Mehrere Walzen, die um eine Trommel herum angeordnet sind | Hohe Gleichmäßigkeit bei hohen Liniengeschwindigkeiten | Kontinuierliche Produktionslinien für Strick- und Webware | Höhere Staubentwicklung erforderte eine stärkere Absaugung |
| Nassbürsten | Mit Wasser oder Dampf aufgetragen | Weicherer, vollerer Griff mit weniger statischer Aufladung | Wollmischungen und einige technische Stoffe | Trocknungsladung und Wassermanagement nachgeschaltet hinzugefügt |
| Trockenbürsten | Standardumgebungsbedingungen | Sauberer, gut definierter Flor, einfache Entnahme | Die meisten Baumwoll-, Polyester- und Mischgewebe | Statische Aufladung und Staub in der Luft auf synthetischen Stoffen |
Die Wahl zwischen ihnen ist eher eine Produktionsentscheidung als eine Präferenz. Eine Anlage, die täglich 40.000 Meter Polyester-Strickware verarbeitet, kann nicht die gleiche Walzenanordnung verwenden wie eine Anlage, die 3.000 Meter Wollmischung verarbeitet, selbst wenn beide als „Bürstmaschinen“ bezeichnet werden.
Wenn das Volumen hoch ist und die Konsistenz zwischen den Ladungen der entscheidende Faktor ist, ist eine spezielle Hochgeschwindigkeits-Bürstplattform in der Regel wirtschaftlich als das Strecken einer Allzwecklinie, da die Maschine die Walzengeschwindigkeit und -spannung in einem schmaleren Band halten kann, ohne die Liniengeschwindigkeit zu verlieren.
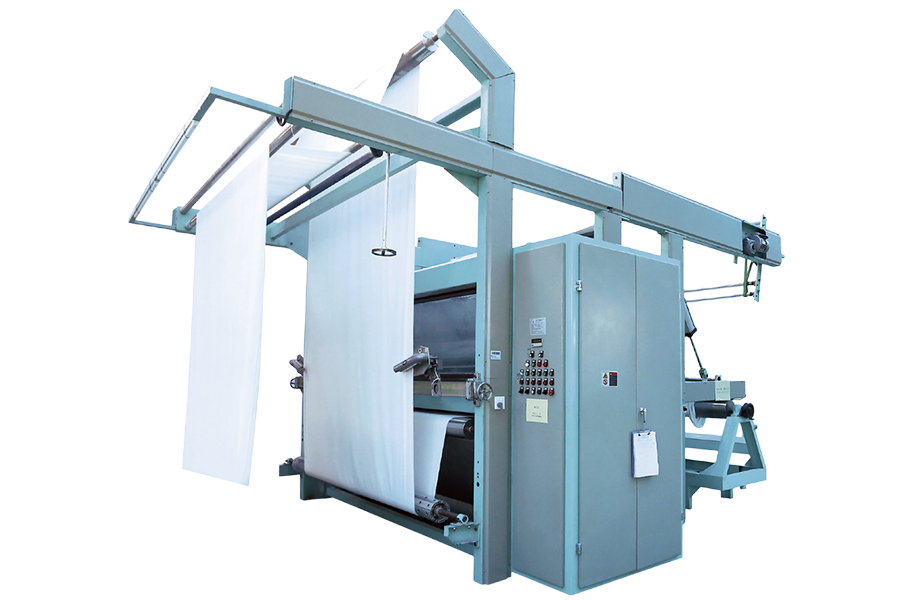 Hochgeschwindigkeits-Bürstmaschine VX7 Eine Karbon-Keramik-Bürstplattform mit sieben Walzen für Großserienlinien, bei denen eine stabile Geschwindigkeit, Spannung und eine wiederholbare Oberflächenbehandlung die Konsistenz über die Ladungen hinweg gewährleisten. Produkt anzeigen →
Festlegen der Parameter, die über das Ergebnis entscheiden
Fünf Variablen bestimmen, ob der erste Wurf und der letzte Wurf eines Loses übereinstimmen. Es lohnt sich, sie als ein einziges System zu behandeln, da die Anpassung eines Systems schnell immer die Anpassung eines anderen erfordert.
Walzengeschwindigkeitsverhältnis und Flordichte
Die Geschwindigkeit der Walzenoberfläche im Verhältnis zur Stoffgeschwindigkeit ist die leistungsstärkste Einzeleinstellung der Maschine. Typische Produktionsbereiche liegen zwischen etwa 1,5:1 und 4:1. Unterhalb von etwa 1,5:1 reinigt und richtet der Draht hauptsächlich Fasern aus; zwischen 2:1 und 3:1 wird der Flor sichtbar und gleichmäßig; Oberhalb von etwa 3,5:1 beginnt der Draht, Fasern aus der Garnstruktur zu ziehen, anstatt sie abzulegen, und der Gewichtsverlust des Stoffes und das Risiko von Pilling steigen schnell an. Schneller zu arbeiten ist nicht automatisch besser, und ein Werk, das die Walzengeschwindigkeit als Produktivitäts- und nicht als Qualitätsmaßstab betrachtet, wird innerhalb weniger Monate fehlschlagen.
Spannung, Stoffweg und Nahtdurchgang
Durch die Spannung bleibt der Stoff flach auf den Rollen. Zu wenig, und der Stoff hebt sich in Wellen vom Draht ab, was zu fleckigem Flor und Flattern der Kanten führt. Zu viel führt zu Spannungsstreifen, Breitenverlust und gewellten Kanten, die erst nach dem Waschen sichtbar werden. Die praktische Lösung für jede ernsthafte Linie ist die automatische Spannungskontrolle mit einem Nahtdetektor, der die Liniengeschwindigkeit und den Rolleneingriff für einige Sekunden senkt, wenn jede Naht durchläuft. Ohne sie hinterlässt jede Naht Spuren, und eine Party mit 30 Rollen kann 60 davon aufnehmen.
Feuchtigkeit, Temperatur und statische Aufladung
Baumwolle, die mit einer Feuchtigkeit von 4 % in die Maschine gelangt, bürstet anders als derselbe Stoff mit 8 %, selbst bei identischen Walzeneinstellungen. Trockene Fasern sind spröde, daher wird sie vom Sieb gerissen, anstatt sie anzuheben, und die Florhöhe nimmt mit fortschreitender Ladung ab. Eine Vorkonditionierung oder leichte Dampfanwendung vor dem Bürsten löst dieses Problem in der Regel kostengünstiger als jede mechanische Änderung. Bei Polyester und anderen Kunststoffen tritt das gegenteilige Problem auf: Es baut sich statische Aufladung auf, die Fasern fliegen herum und die Oberfläche wird uneben. Die Kontrolle der Luftfeuchtigkeit und eine effektive Absaugung lösen das meiste davon.
Bürsten nach Stoffart
Maschineneinstellungen, die auf einem Substrat funktionieren, können etwas anderes beschädigen. Daher lohnt es sich, in Stofffamilien statt in universellen Parametern zu denken.
Strick, Fleece und Frottee
Gestrickte Strukturen sind dehnbar, daher ist die Kontrolle der Spannung wichtiger als bei gewebten Stoffen. Schlingengarne auf Fleece und Frottee enthalten außerdem mehr lose Fasern als Flachgewebe, was bedeutet, dass sich der Flor schnell aufbaut und ein Überbürsten einfach ist. Niedrige bis mäßige Rollenverhältnisse mit mehr Durchgängen schlagen im Allgemeinen einen aggressiven Durchgang. Bei feinem Single-Jersey ist ein leichterer Eingriff erforderlich, da sich der Draht in einer Schlaufe verfangen und ein Loch ziehen kann, das erst nach dem ersten Waschen sichtbar wird.
Bei Strickanwendungen, bei denen Walzengeometrie und Stoffunterstützung zusammenarbeiten müssen und nicht gegeneinander, ersetzt eine Maschine, die speziell auf das Strickverhalten ausgelegt ist, viele Versuche und Irrtümer beim Einrichtungsprozess.
Planetenbürstenmaschine für StrickwarenBei dieser Konfiguration greifen die Rollen in die Schlaufenstruktur ein, ohne sie zu dehnen, sodass sich der Flor gleichmäßig über die gesamte Breite bildet, anstatt sich an den Rändern zu konzentrieren.
Gewebte Baumwolle, Twill und Denim
Gewebe vertragen eine höhere Spannung und ein höheres Walzenverhältnis, wodurch das Denim-Bürsten aggressiver durchgeführt werden kann, um eine abgenutzte, weiche Oberfläche zu erzeugen. Die Grenze liegt in der Festigkeit des Kettgarns: Durch Bürsten über den sichtbaren Flor hinaus wird Masse von der Garnoberfläche entfernt, was sich bei Tests als verringerte Abriebfestigkeit zeigt. Twill und Gabardine profitieren vom Kreuzbürsten, da ein rein gerichteter Flor eine Farblinie erzeugt, die am fertigen Kleidungsstück deutlich sichtbar ist.
Polyester- und Synthetikmischungen
Kunststoffe benötigen eine geringere statische Aufladung und eine höhere Absaugung. Da die Fasern glatt und fest sind, können sie nicht angehoben werden, sodass Bediener versuchen, die Walzengeschwindigkeit zu erhöhen. Dieser Ansatz führt zu Fusseln statt zu Flor und erhöht das Pilling-Risiko auf dem fertigen Stoff. Niedrige Geschwindigkeiten, mehr Durchgänge und kontrollierte Luftfeuchtigkeit führen zu einem besseren Ergebnis als rohe Gewalt.
Beschichtetes, laminiertes und technisches Substrat
Dabei ist das Bürsten ein vorbereitender Schritt. Ein leichter, gleichmäßiger Pinsel verleiht der Oberfläche einen gleichmäßigen Auftrag für Klebstoff oder Beschichtung, und die Spezifikation sollte als Anforderung an die Oberflächenenergie oder Schälfestigkeit und nicht als Haptik formuliert werden. Die Konsistenz über die Breite ist wichtiger als die Florhöhe, da ein ungebürsteter Streifen zu einem Delaminationspunkt wird.
Wo das Bürsten an der Ziellinie steht
Die Reihenfolge bestimmt, wie viel vom Bürsteneffekt bis zur fertigen Rolle erhalten bleibt. Die übliche Reihenfolge ist Färben und Trocknen, dann Bürsten, dann Weichmachen und abschließendes Verdichten oder Kalandrieren. Das Bürsten vor dem Trocknen hört sich effizient an, aber nasse Fasern verhalten sich unter dem Sieb unvorhersehbar und der Flor fällt im Trockner zusammen.
Auch das Bürsten unmittelbar vor einer mechanischen Weichmachung oder Kalandrierung ist in den meisten Fällen ein Fehler, da der Kalander den gerade angehobenen Flor glättet. Wo das Ziel eher ein weicher, hoher Griff als ein sichtbarer Flor ist, behält eine luftbasierte Weichmachungsstufe nach den Bürsten die erhabene Oberfläche und sorgt gleichzeitig für einen fließenden Fall. Diese Kombination ist der Grund, warum viele Finishing-Linien jetzt eine Bürsteneinheit mit einer Weichspüleinheit mit offener Breite kombinieren, anstatt sich nur auf die Chemie zu verlassen.
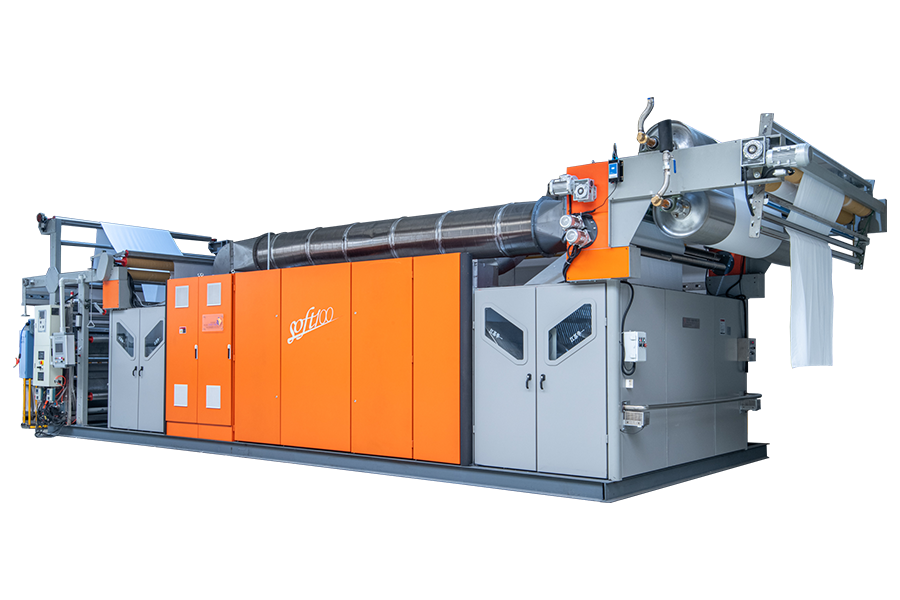 Offene Luftenthärtungsmaschine SOFT100 Kombiniert mit Bürsten, um den erhöhten Flor gleichzeitig zu bewahren und einen besseren Fall zu erzielen. Dabei kommt die Luftstromweichmachung ohne chemische Weichmacher bei Strickwaren, Webstoffen und Handtüchern zum Einsatz. Produkt anzeigen →
Der praktische Planungspunkt ist einfach: Entscheiden Sie, was der Kunde im Lager festgelegt hat, sei es Stapelhöhe, Haptik, Farbton oder Dimensionsstabilität, und bestellen Sie dann die Endbearbeitungsschritte außerhalb dieses Standards.
Qualitätsprobleme und ihre üblichen Ursachen
Die meisten Bürstfehler lassen sich auf eine von sechs Ursachen zurückführen. Der schnellste Weg zur Behebung besteht darin, die Prozessbedingungen zu überprüfen, bevor man die Maschine berührt.
| Symptom | Wahrscheinliche Ursache | Erster Scheck |
|---|---|---|
| Der Stapel verblasst vom Anfang bis zum Ende einer Menge | Stofffeuchtigkeit sinkt oder Walzendraht wird stumpf | Eingehender Feuchtigkeitsgehalt, dann Walzenstunden |
| Nach dem Waschen tritt Pilling auf | Walzgeschwindigkeit zu hoch, Fasern werden eher als angehoben geschnitten | Geschwindigkeitsverhältnis von Walze zu Stoff |
| Richtungsabhängige Schattenlinie | Rein gerichtetes Bürsten auf einem farbempfindlichen Stoff | Verfügbarkeit von Walzrichtung und Querbürste |
| Streifen entlang der Länge | Ungleichmäßiger Rollendruck, beschädigter Draht oder eine verbogene Rolle | Rollenkonzentrizität und Drahtzustand |
| An den Nähten konzentrieren sich Löcher oder Risse | Keine Nahterkennung bzw. Keine Geschwindigkeitsreduzierung und Nähte | Nahterkennungseinstellungen und Eingriffstiefe |
| Übermäßige Flusen und Staub in der Luft | Unzureichende Absaugung, niedrige Luftfeuchtigkeit, statische Aufladung | Abluftstrom und Haubenzustand |
Staub, statische Aufladung und Absaugung
Bürsten erzeugt per Definition Staub: Jeder Meter Stoff gibt lose Fasern ab, und eine Maschine, die mit hoher Geschwindigkeit läuft, gibt sie kontinuierlich ab. Bei Baumwolle ist dies ein Problem der Haushaltsführung und der Luftqualität. Bei Polyester und Mischungen besteht Brand- und Explosionsgefahr, da feiner synthetischer Staub, der in einem Gehäuse schwebt, sich leicht entzündet und statische Aufladung die Zündquelle darstellt.
Die konstruktive Antwort ist ein spezielles, auf die Maschine abgestimmtes Absaugsystem anstelle eines gemeinsamen Hauskanals mit Hauben in der Nähe des Walzenkontaktpunkts, leitfähigen Kanälen und regelmäßigen Reinigungsplänen. Ein zu schwacher Luftstrom führt dazu, dass sich Staub im Inneren der Maschine festsetzt und schließlich als Kontamination auf die Stoffoberfläche gelangt. Ein zu starker Luftstrom zieht den Stoff von den Rollen und destabilisiert die Spannung. Deshalb sollte die Absaugung bei laufendem Faden und nach jeder Änderung der Rollengeschwindigkeit überwacht werden.
Bei Produktionslinien, bei denen Staub ein bekanntes Problem und kein nachträglicher Einfall ist, sorgt eine speziell entwickelte Sammeleinrichtung für einen stabilen Luftstrom über lange Produktionsläufe und reduziert die Reinigungsausfallzeiten, die andernfalls die Produktionsstunden verschlingen.
Automatische Staubabsaugung für Schleif- und BürstenlinienWas Sie vor dem Kauf überprüfen sollten
Industrielle Textilmaschinen sind seit fünfzehn Jahren ein Vermögenswert, und der größte Teil des Bedauerns in dieser Kategorie ist eher auf Spezifikationen zurückzuführen, die nie besprochen wurden, als auf den Preis. Die folgenden Prüfungen decken die meisten kostspieligen Fehler auf.
Rollenspezifikation und Wiederholgenauigkeit
Fragen Sie nach Drahttyp, Drahtdichte, Rollendurchmesser, Härte und dem empfohlenen Austauschintervall in Betriebsstunden. Fragen Sie dann nach der Florvariation über die Breite einer kompletten Rolle und nicht nach einer Probe von einem Meter. Eine Breitenschwankung unter 5 % ist ein angemessener Maßstab für eine gut gesetzte Linie; Wenn der Lieferant die Frage nicht beantworten kann, ist das informativ.
Spannungs- und Antriebsarchitektur
Überprüfen Sie, ob die Spannung im gesamten Geschwindigkeitsbereich automatisch gesteuert wird und wie sich die Maschine beim Durchlaufen einer Naht verhält. In einer Anlage mit zwanzig Nähten pro Schicht wird dieses einzelne Merkmal bestimmt, ob die Linie profitabel ist oder ständig überarbeitet wird.
Versuchsbedingungen, die zu Ihrer Anlage passen
Ein Demonstrationslauf auf sauberem, konditioniertem, perfekt flachem Stoff beweist nur sehr wenig. Senden Sie Ihr eigenes schwieriges Substrat: das schwerste Gewicht, den engsten Strick, den schattenempfindlichen Twill. Bestehen Sie darauf, dass der Versuch mit der gewünschten Liniengeschwindigkeit durchgeführt wird und dass die Proben vor der Auswertung und getrocknet werden. Pilling und Florkollaps treten normalerweise nach dem ersten Waschen auf, nicht vorher.
Bestellen Sie den Kauf richtig
- Definieren Sie den Standard des fertigen Stoffes in messbaren Begriffen: Florhöhe, Haptik, Schälfestigkeit oder Farbton.
- Ordnen Sie die Endsequenz rückwärts an, sodass die Bürste dort positioniert ist, wo ihre Wirkung erhalten bleibt.
- Stellen Sie das Kontrollfenster der Maschine ein, einschließlich Spannung, Walzenverhältnis, Feuchtigkeit und Absaugluftstrom.
- Überprüfen Sie die Ersatzteilverfügbarkeit für Drahtrollen, Lager und Antriebskomponenten.
- Bestätigen Sie vor der Unterzeichnung des Serviceumfangs und der Reaktionszeit in Ihrer Region.
Planen Sie eine Erweiterung
Die meisten Anlagen fügen innerhalb weniger Jahre Prozesse hinzu, sei es das Weichmachen, Trocknen oder ein zweiter Bürstenschritt. Die Wahl eines Anbieters mit einem breiteren Angebot an Finishing-Geräten kostet beim Kauf nichts und erspart später erhebliche Integrationsarbeit.
Nichts davon macht das Zähneputzen kompliziert. Es handelt sich um einen mechanischen Prozess mit wenigen Variablen, und die Anlagen, die ihn gut ausführen, sind einfach diejenigen, die diese Variablen als Spezifikationen und nicht als Bedienerpräferenzen behandeln. Die Maschine, die einen gleichmäßigen Flor auf der Stoffprobe erzeugt, ist nicht dieselbe Maschine, die in einer verregneten Montagsschicht einen gleichmäßigen Flor auf Rolle 30 erzeugt, und der Unterschied liegt ausschließlich im Kontrollfenster. Bestätigen Sie die Walzenspezifikation, das Geschwindigkeitsverhältnis, das Spannungsverhalten, das Feuchtigkeitsmanagement und die Absaugleistung mit Ihrem eigenen Stoff und unter Ihren eigenen Bedingungen, und der Rest der Entscheidung wird unkompliziert.